Évasement de Tube sur Mesure
Façonnage des extrémités de tube
ÉVASEMENT DE TUBE
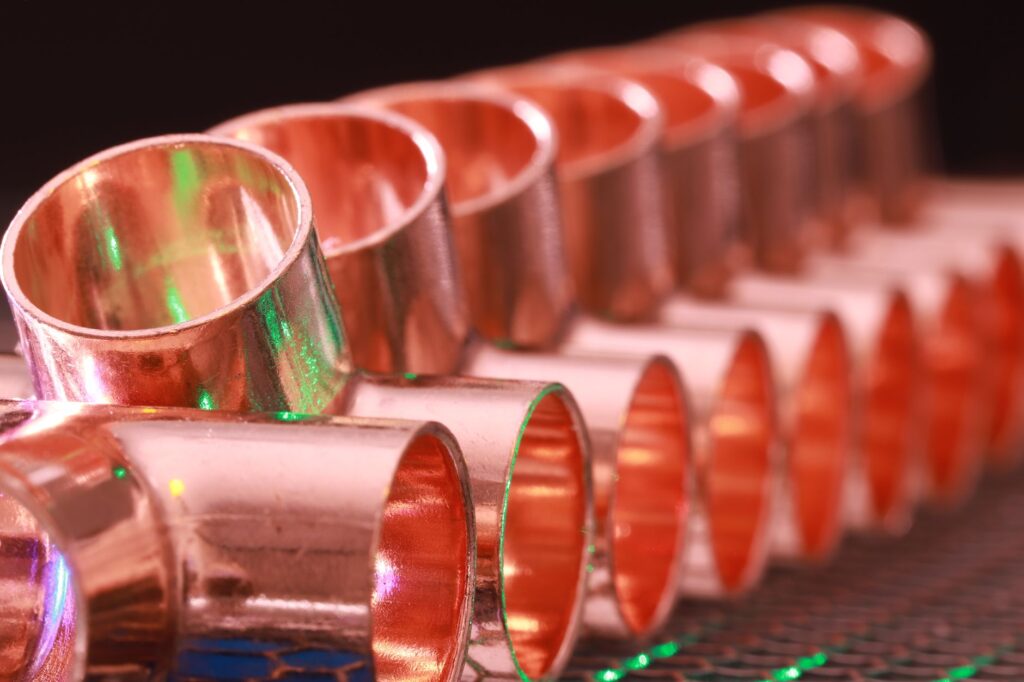
L’évasement de tube consiste à augmenter le diamètre d’une extrémité de tube par déformation à froid, pour former une collerette, une portée de joint ou un logement d’emmanchement. C’est l’opération inverse du rétreint : au lieu de réduire la section, on l’élargit. Chez Ferriol-Matrat, l’évasement s’effectue sur une machine à commande numérique dédiée au façonnage des extrémités, sur tube rond de Ø 10 à 50 mm, en acier, acier galvanisé, cuivre et aluminium. Il complète notre prestation de rétreint de tube, avec laquelle il forme la palette des mises en forme d’extrémité que nous réalisons sur tube.
Acier · Galvanisé · Cuivre · Aluminium
Matériaux
Ø 10 à 50 mm
Diamètres
Machine CN extrémités
Procédé
ISO 9001:2015
Système qualité interne
Expertise technique
Qu’est-ce que l’évasement de tube ?
L’évasement, aussi appelé formage de collerette ou collet, désigne l’élargissement de l’extrémité d’un tube pour lui donner un diamètre supérieur à sa section courante. Le résultat est une portée évasée, conique ou cylindrique selon l’outillage, qui sert de surface d’appui, de logement de joint ou d’emboîtement. Comme le rétreint, l’évasement est un formage à froid sans enlèvement de matière, mais son comportement physique est inverse : la matière est étirée, pas comprimée.
Évaser un tube demande de maîtriser le taux d’expansion, l’angle d’évasement et la ductilité du métal, car la paroi s’amincit dans la zone élargie et un évasement trop prononcé fissure le bord. Nous réalisons des extrémités évasées du prototype à la série, en épaisseur de paroi de 1 à 2 mm et sur une longueur façonnée jusqu’à 70 mm, avec des cotes définies sur plan (diamètre évasé, angle, longueur de collet). Notre atelier complète l’évasement par les opérations associées de découpe laser, de cintrage, de soudure et de traitement de surface, pour livrer un composant prêt à l’assemblage.
01.
Le procédé : élargissement de l’extrémité à froid
L’évasement s’obtient en forçant l’extrémité du tube à s’ouvrir au-delà de son diamètre initial. Le métal, sollicité en traction circonférentielle au-delà de sa limite d’élasticité, se déforme plastiquement et conserve sa forme évasée. La conséquence physique majeure est un amincissement de la paroi dans la zone élargie : plus le taux d’évasement est élevé, plus la paroi s’amincit, jusqu’au risque de fissuration au bord. La ductilité du matériau, mesurée par son allongement à la rupture, conditionne directement le taux d’évasement admissible.
02.
Une machine CN dédiée au façonnage des extrémités
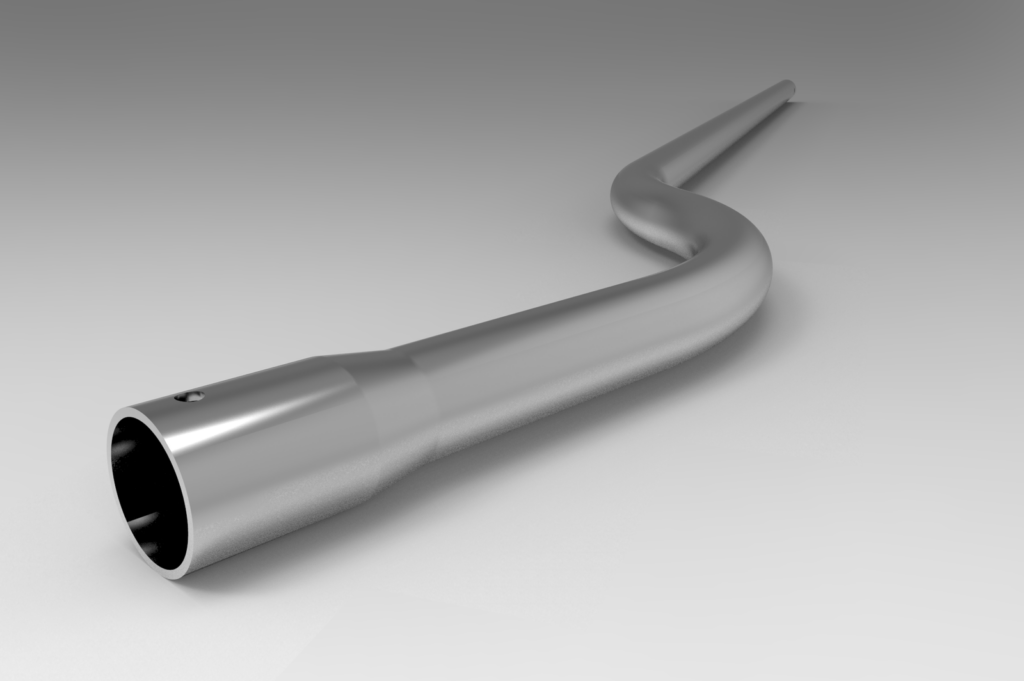
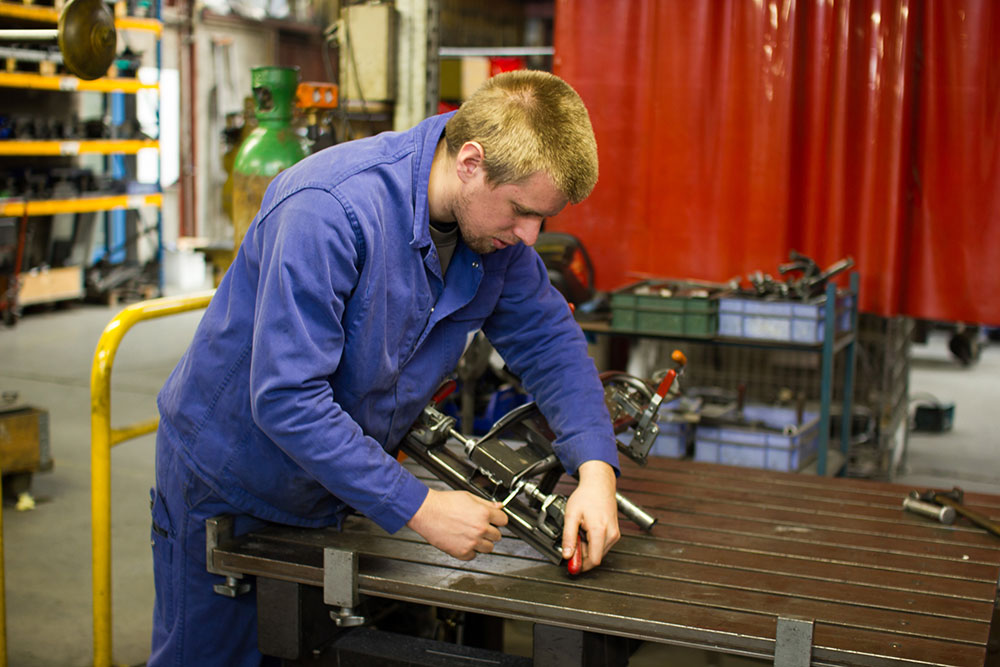
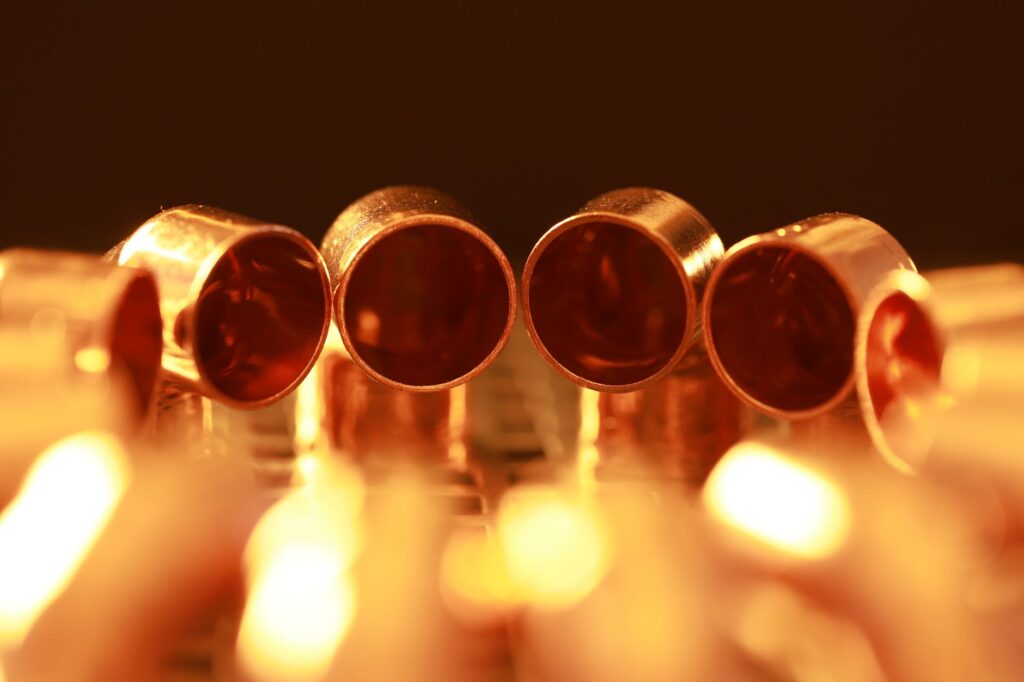
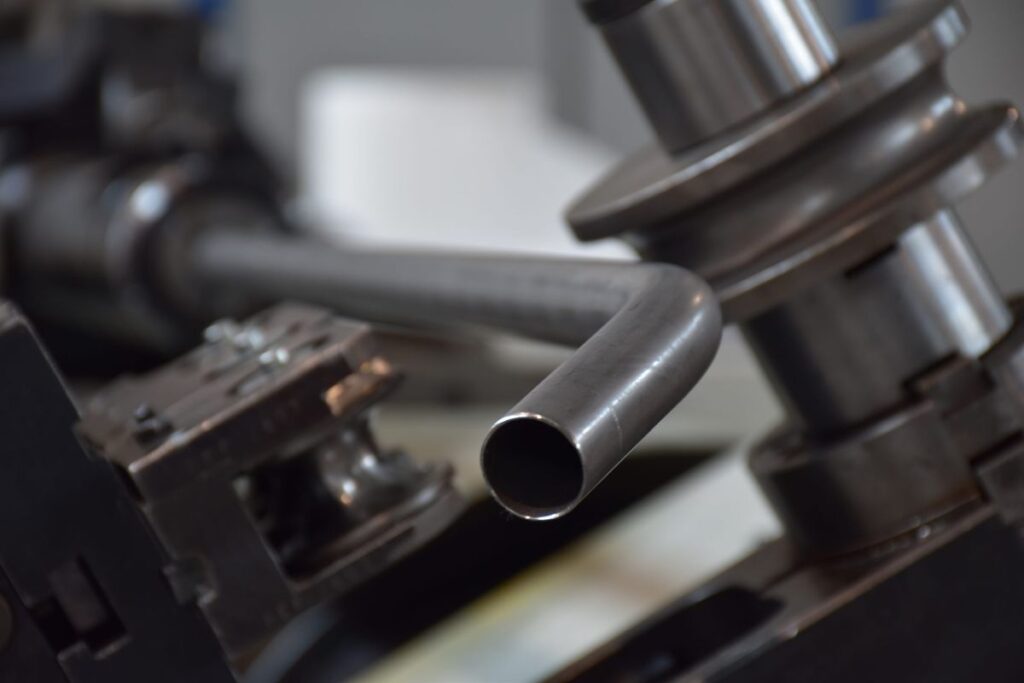
L’évasement est réalisé sur notre machine à commande numérique de façonnage des extrémités de tube, qui assure aussi le rétreint et le bordage. Elle traite les tubes ronds de Ø 10 à 50 mm, en épaisseur de paroi de 1 à 2 mm, sur une zone d’extrémité d’une longueur maximale de 70 mm. Le cycle programmé garantit une portée évasée régulière et reproductible en série. Sur le cuivre, l’évasement donne une collerette nette et régulière.
03.
Angle d’évasement, collet simple et double
L’évasement se définit par son angle et son taux d’expansion. Les angles courants sont 37°, 45° et 90° selon le type de raccord ou de portée de joint visé ; un évasement cylindrique forme un collet droit pour emboîter un tube de diamètre supérieur. Le double évasement replie le bord sur lui-même pour renforcer la portée et résister à la pression. Un taux d’expansion trop élevé en une passe provoque des criques sur le bord évasé. Pour les évasements prononcés, l’opération est maîtrisée par le réglage du cycle et, sur certains matériaux, par un état de matière adapté.
04.
Comportement selon le matériau
Chaque métal réagit différemment à l’expansion à froid. Le cuivre, très ductile, accepte des évasements importants et reste le matériau de référence pour les portées de fluides et les échangeurs. L’acier doux et l’acier galvanisé s’évasent correctement avec un risque de fissuration modéré au bord. L’aluminium, ductile mais sensible aux criques, demande une progression maîtrisée. L’inox n’est pas traité sur cette machine. Le traitement de surface ultérieur, polissage ou décapage, est anticipé car le bord évasé est une zone fonctionnelle.
Données techniques
Spécifications de l’évasement par matériau
| Matériau | Diamètres | Risque principal | Épaisseur | Application type |
|---|---|---|---|---|
| Cuivre | Ø 10 à 50 mm | Marquage surface | 1 à 2 mm | Fluides, échangeurs |
| Acier S235 / E235 | Ø 10 à 50 mm | Fissuration du bord | 1 à 2 mm | Portées de joint |
| Galvanisé E220 Z275 | Ø 10 à 50 mm | Écaillage du zingage | 1 à 2 mm | Structures, emboîtements |
| Aluminium | Ø 10 à 50 mm | Criques | 1 à 2 mm | Mobilier, structures légères |
Nos engagements
Pourquoi choisir Ferriol-Matrat pour votre évasement ?
➔ Machine CN dédiée aux extrémités
Notre machine à commande numérique de façonnage des extrémités couvre les tubes ronds de Ø 10 à 50 mm, pour l’acier, l’acier galvanisé, le cuivre et l’aluminium. Cette diversité permet de réaliser des collerettes et des portées précises sans systématiquement fabriquer un outil spécifique, ce qui réduit le coût et le délai.
➔ Maîtrise du risque de fissuration
L’amincissement de paroi et la fissuration du bord sont les deux écueils de l’évasement. Notre service technique définit le taux d’expansion et le procédé en fonction de la ductilité du matériau, ce qui garantit un bord évasé sain, sans criques, conforme à la fonction de la pièce.
➔ Évasement et opérations associées intégrés
L’extrémité évasée précède souvent une soudure, un raccordement ou un emmanchement. En intégrant l’évasement, le cintrage et la soudure dans le même atelier, nous garantissons la cohérence dimensionnelle de la pièce finie, sans reprise.
➔ Réponse technique rapide
De l’analyse de faisabilité à la production série, notre service valide l’angle et le diamètre évasé sur les premières pièces et vous apporte une réponse sous 48h à chaque demande de devis.
Cas d’usage
Applications typiques de l’évasement de tube
Élargir une extrémité répond à un besoin précis : raccorder, étanchéifier, emboîter ou former une portée d’appui. Les tubes évasés que nous réalisons équipent plusieurs secteurs industriels.
Fluides, échangeurs et raccordement cuivre
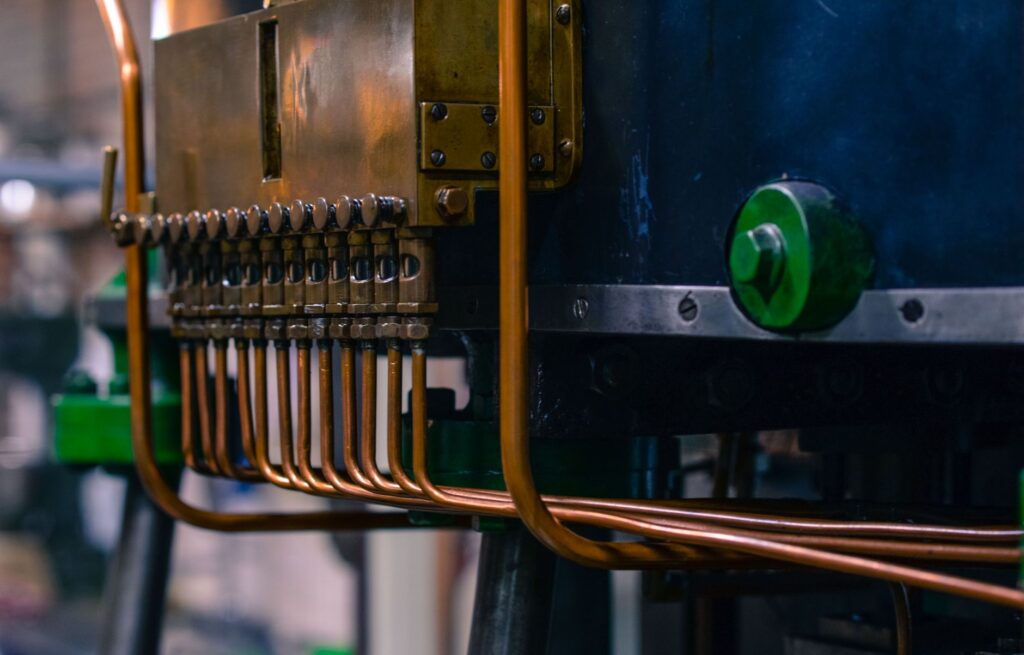
Les circuits de fluides, les batteries d’échangeurs et les collecteurs utilisent largement le tube cuivre évasé : la collerette forme une portée de joint ou une surface de brasage pour raccorder le tube de façon étanche. Le cuivre, très ductile, se prête aux évasements prononcés sans fissuration. Ces portées équipent les installations thermiques, hydrauliques et de climatisation industrielles.
Portées de joint et collerettes d’assemblage
Une extrémité évasée crée une surface d’appui pour un joint, une bride ou un écrou de raccordement. Sur l’acier, la collerette sert de portée d’étanchéité dans les assemblages démontables ou de zone de reprise pour une soudure. La forme évasée répartit l’effort de serrage et améliore la tenue de la liaison.
Emmanchement et emboîtement de tubes
L’évasement cylindrique d’une extrémité crée un logement dans lequel s’insère un tube de diamètre courant identique : c’est la solution inverse du rétreint pour assembler deux tubes bout à bout sans manchon rapporté. Cet emboîtement femelle équipe les structures, les mâts en plusieurs tronçons et les ensembles tubulaires assemblés sur site.
Pour aller plus loin
Autres mises en forme d’extrémité
L’évasement appartient à une famille d’opérations de mise en forme d’extrémité réalisées à froid dans le même atelier. Selon votre besoin d’assemblage, elles se combinent sur une même pièce :
| Opération | Effet sur l’extrémité | Lien |
|---|---|---|
| Bordage | Forme une collerette d’appui en bout de tube, sur la même machine CN | Sur demande |
| Cintrage tube acier | Donne la forme courbe au corps du tube | Cintrage tube acier |
| Découpe laser tube | Découpe et perçage de précision sur tube | Découpe laser tube |
Un projet d’évasement de tube ?
Que vous ayez besoin d’un prototype ou d’une grande série, transmettez-nous vos plans ou fichiers CAO (STEP, IGES, DXF) en précisant le diamètre initial, le diamètre évasé, l’angle, la longueur de collet et le matériau. Indiquez la fonction de la portée, joint, brasage ou emmanchement, car elle détermine la forme de l’évasement et le procédé le plus adapté. Nos techniciens analysent la faisabilité et vous fournissent une réponse sous 48h.
Contact : [email protected] · +33 (0)4 77 32 35 75
FAQ