Cintrage Tube Numérique CN
Spécialiste en cintrage de tube depuis 1849
CINTRAGE TUBE NUMÉRIQUE CN
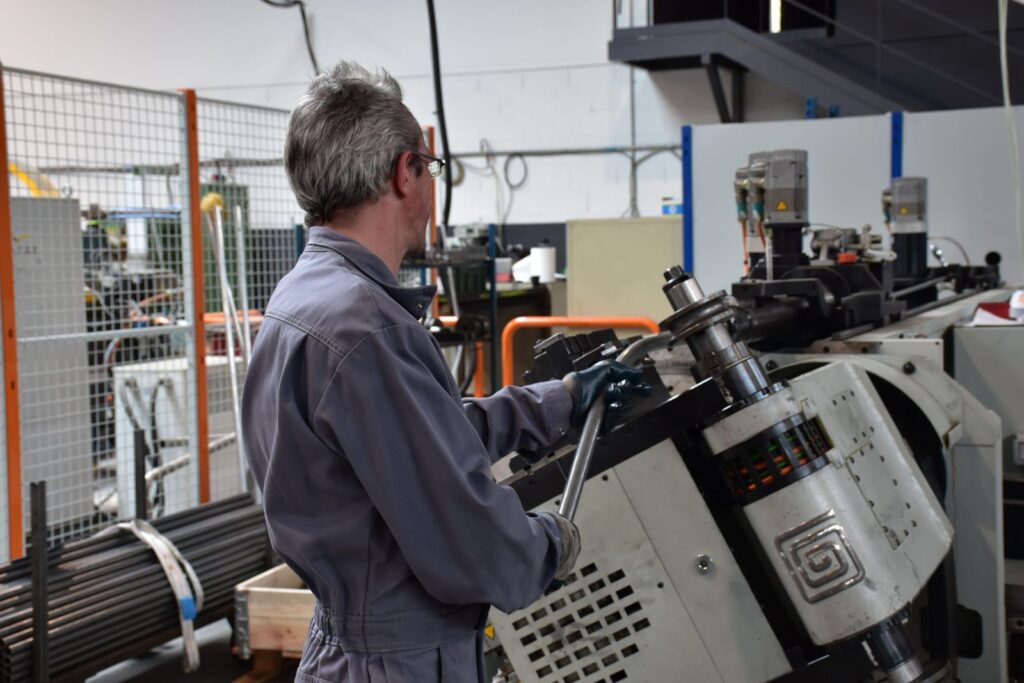
La commande numérique a transformé le cintrage de tube industriel en procédé de haute précision : compensation automatique du retour élastique, programmation de géométries multi-rayons en plusieurs plans, reproductibilité pièce à pièce garantie. Chez Ferriol-Matrat, le parc de cintrage CN est au cœur d’un atelier complet de travail du tube, de la coupe à l’ébavurage jusqu’au façonnage des extrémités.
4 machines
Cintreuses CN
Ø 70 mm
Diamètre max
Norme mécano-soudés
Tolérances
Simple et double
Têtes disponibles
Expertise technique
Qu’est-ce que le cintrage de tube numérique ?
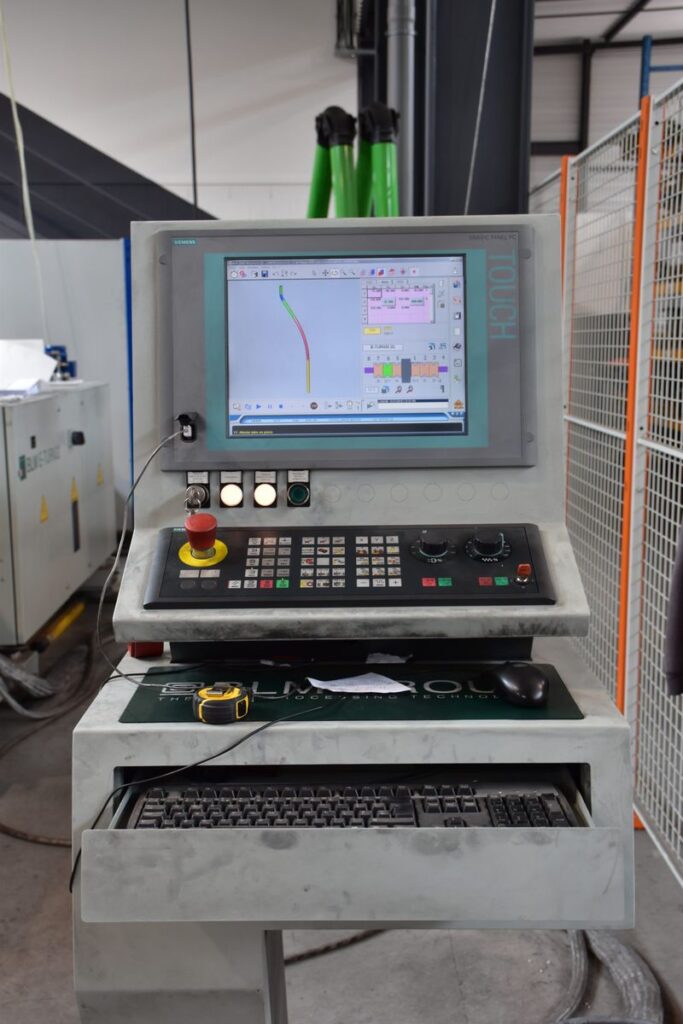
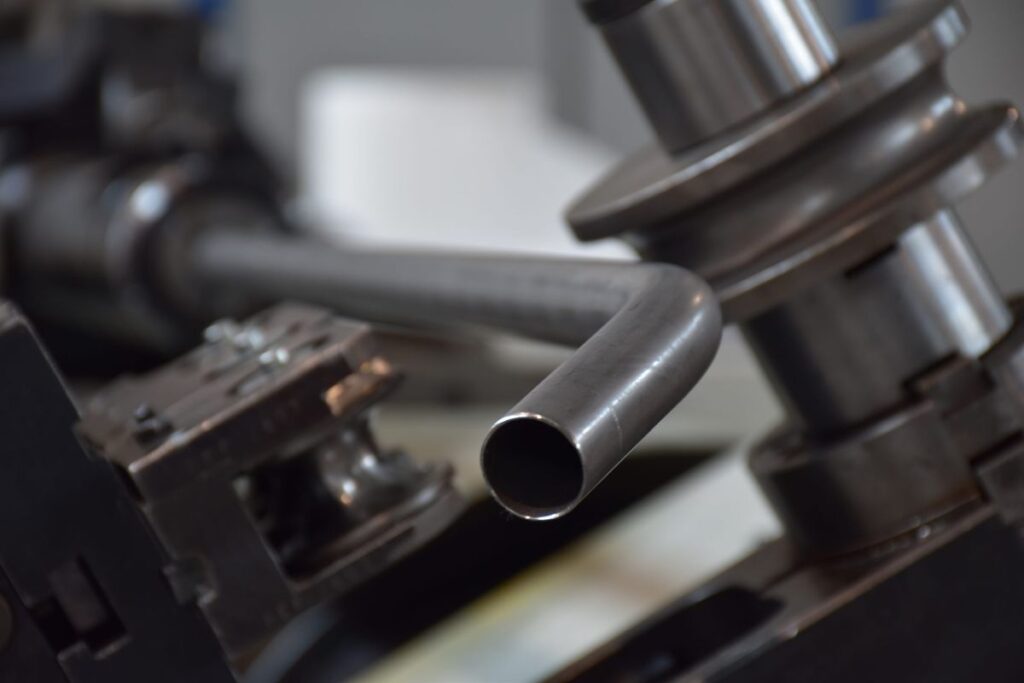
Le cintrage de tube numérique est un procédé de mise en forme du tube piloté par une cintreuse à commande numérique (CNC). Là où une cintreuse manuelle dépend du geste de l’opérateur, la cintreuse numérique exécute un programme qui définit chaque paramètre : angle de cintrage, rayon, longueur des parties droites, angle de rotation du tube entre deux cintrages et compensation automatique du retour élastique.
Fort d’un savoir-faire industriel reconnu et de plus de 170 ans d’expérience du travail du métal, Ferriol-Matrat dispose d’une gamme complète de cintreuses de tubes CNC : 4 cintreuses à commande numérique couvrant les diamètres de Ø 6 à Ø 70 mm, complétées par une rouleuse 3 galets pour les grands rayons et les grandes sections. Cette technologie assure un cintrage précis et de haute qualité sur tubes ronds, carrés et profilés, en lien avec nos ateliers de découpe et de soudure.
Une cintreuse de tube numérique travaille sur plusieurs axes commandés simultanément, ce qui autorise des géométries en trois dimensions (3D) impossibles à reproduire à la main. Selon la machine, l’entraînement est électrique ou hydraulique, et certaines cellules sont servies par un robot ou un chargeur automatique pour la production en grande série. Ce niveau d’automatisation explique pourquoi la commande numérique s’est imposée dans l’industrie pour le cintrage de tubes, comme elle l’a fait pour le pliage de tôle ou l’usinage CNC.
Ce que la commande numérique change au cintrage de tube
Le passage du cintrage manuel à la commande numérique n’est pas seulement un gain de vitesse. C’est une transformation en profondeur de ce qu’il est possible de fabriquer, et de la fiabilité avec laquelle on peut le reproduire.
01.
Programmation CN et compensation automatique du retour élastique
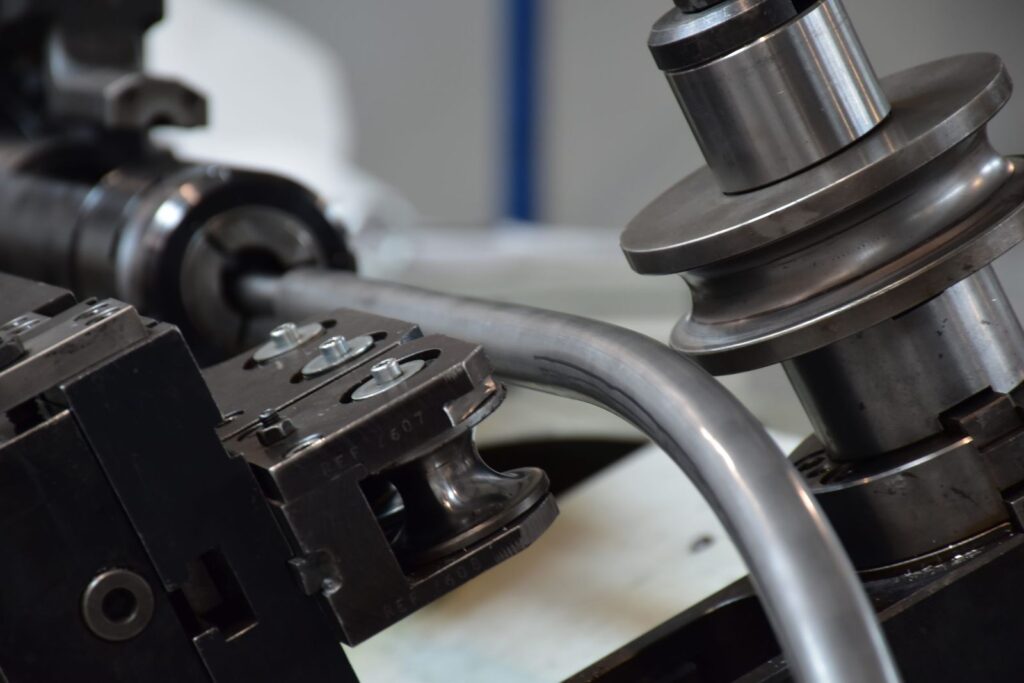
Sur une cintreuse manuelle, l’opérateur corrige le retour élastique par tâtonnement : il sur-cintre d’un angle empirique, vérifie, ajuste. Sur une cintreuse CN, cette compensation est intégrée dans le programme pièce dès la mise au point : le logiciel calcule l’angle de sur-cintrage à appliquer selon le matériau, le diamètre, l’épaisseur de paroi et le rayon de cintrage. Sur acier S235JR, la correction est typiquement de 2 à 4°. Sur inox 316L ou acier chromé-molybdène 25CD4S, elle peut atteindre 8 à 10°.
Une fois le programme validé sur les premières pièces de la série, l’angle de compensation est figé dans le fichier CN et appliqué à l’identique sur toute la production. Les tolérances obtenues sont conformes à la norme des ensembles mécano-soudés et la répétabilité dimensionnelle est constante sur les parties droites, des performances inaccessibles en production manuelle sur de longues séries.
02.
Cintrage multi-têtes et géométries multi-plans
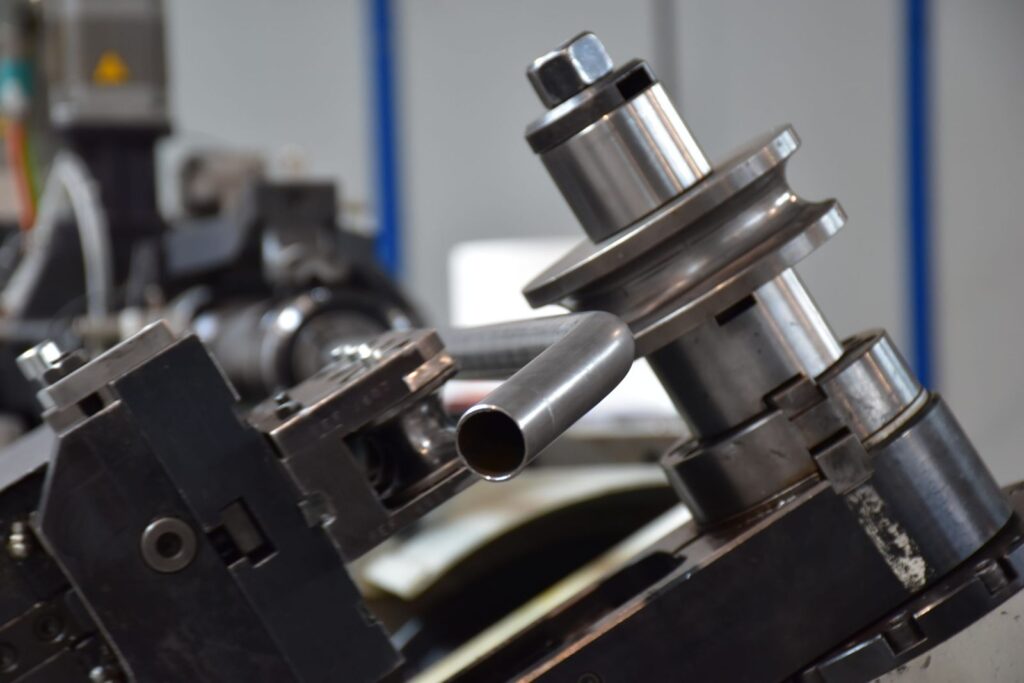
Les cintreuses double-tête permettent de réaliser deux cintrages successifs dans des plans différents sans démonter la pièce. C’est indispensable pour les tubes en 3D : arceaux, structures tubulaires, circuits hydrauliques en espace contraint. La tête pivotante repositionne automatiquement le tube dans le plan de cintrage suivant, avec un angle de rotation programmé.
Pour les géométries encore plus complexes, jusqu’à 7 cintrages successifs dans plusieurs plans, la séquence opératoire est entièrement définie dans le programme CN : longueur de partie droite entre deux cintrages, angle de rotation du tube, rayon et angle de chaque cintrage. Le résultat correspond exactement au développé calculé en CAO, sans reprise ni ajustement en cours de fabrication.
03.
Répétabilité, traçabilité et intégration série
La CN garantit que la pièce N°1 et la pièce N°5 000 sont identiques, à condition que l’outillage soit correctement maintenu et que le matériau soit issu du même lot. En production de série, Ferriol-Matrat associe à chaque programme CN une fiche de réglage qui documente le jeu de galets utilisé, les paramètres de compensation et les dimensions de contrôle. Cette traçabilité est disponible sur demande, notamment pour les applications automobile et aéronautique où la documentation de fabrication est contractuellement exigée.
Données techniques
Notre parc de cintreuses CN
| Machine | Type | Capacité Ø max | Particularité |
|---|---|---|---|
| Cintreuse CN rayon variable | Simple tête | Ø 70 mm | Tube rond, grande capacité |
| Cintreuse CN rayon variable | Double tête | Ø 30 mm · carré 25 x 25 · rectangle 30 x 20 | Multi-plans, géométries 3D |
| Cintreuse CN rayon variable | Double tête + chargeur | Ø 30 mm | Production série automatisée |
| Presse à cintrer CN | Poussée | Ø 50 mm · carré 50 x 50 | Petits rayons, tube acier et inox |
| Rouleuse 3 galets | Roulage | Ø 6 à 50 mm · carré 10 x 10 à 50 x 50 · rectangle 50 x 20 à 50 x 30 | Grands rayons (R ≥ 7 x D), arcs et spirales |
01.
Cintreuse CN à rayon variable : Ø 70 mm
C’est la machine la plus puissante du parc, dédiée aux tubes de grand diamètre et aux matériaux à haute limite élastique. Elle réalise des cintrages à rayon variable en un seul cycle : le rayon de cintrage peut changer entre deux phases successives sans rechargement de l’outillage. Capacité jusqu’à Ø 70 mm en tube rond, sur acier, inox et aluminium.
02.
Cintreuses CN double-tête : Ø 30 mm
Les deux cintreuses double-tête constituent le cœur de la production de petites et moyennes séries. La tête double permet de réaliser des cintrages dans deux plans distincts en une seule prise, ce qui supprime les erreurs de repositionnement et réduit les temps de cycle. Elles traitent le tube rond jusqu’à Ø 30 mm, le tube carré jusqu’à 25 x 25 mm et le tube rectangulaire jusqu’à 30 x 20 mm. L’une des deux machines est équipée d’un chargeur automatique, permettant une production en série continue sans intervention manuelle entre chaque pièce.
03.
Presse à cintrer CN
La presse à cintrer travaille par poussée axiale : le tube est poussé contre une matrice profilée dont la forme détermine le rayon de cintrage. Ce procédé est adapté aux petits rayons (R < 1,5 × D) et aux tubes de faible diamètre en acier et inox. Il génère un léger amincissement de paroi côté extérieur, à prendre en compte pour les applications sous pression.
04.
Rouleuse 3 galets
La rouleuse 3 galets est le procédé de référence pour les grands rayons et les grandes sections. Le tube passe entre trois galets motorisés dont la position détermine le rayon de courbure. Elle est particulièrement adaptée à l’aluminium structural, aux arcs architecturaux et aux cercles complets. Sa plage d’utilisation couvre les tubes ronds, carrés et rectangulaires jusqu’à Ø 50 mm pour les tubes ronds.
L’outillage de cintrage : galets et contre-formes
La qualité d’un cintrage CN dépend autant de l’outillage que de la machine elle-même. Ferriol-Matrat dispose d’un stock de galets couvrant l’ensemble de la plage de diamètres de Ø 6 à Ø 70 mm, avec plusieurs rayons de cintrage disponibles pour chaque diamètre.
Chaque jeu comprend deux éléments principaux :
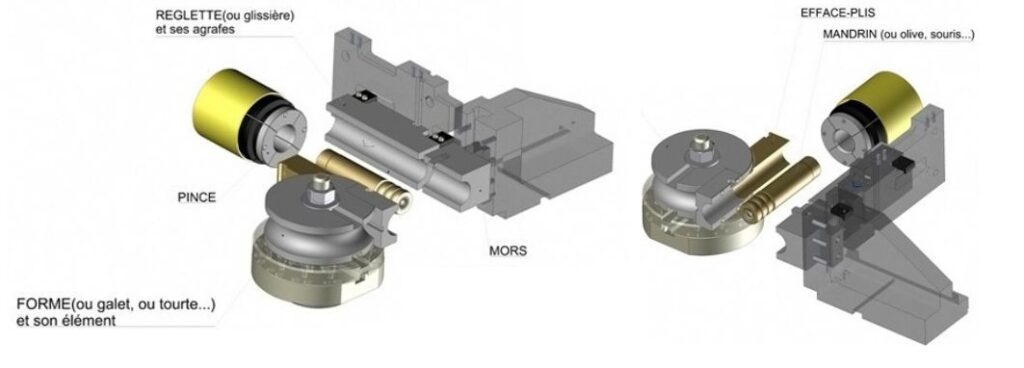
Le galet formeur (ou galet de cintrage) détermine le rayon de courbure et soutient la face extérieure du tube pendant le cintrage. Il est usiné avec une gorge profilée correspondant exactement au diamètre extérieur du tube.
Le contre-galet (ou galet de pression) maintient le tube en appui contre le galet formeur et empêche le glissement latéral. Sa gorge est dimensionnée selon le même diamètre extérieur.
Pour les projets récurrents, l’outillage est marqué et conservé en stock dédié, ce qui supprime les délais de réapprovisionnement sur les commandes suivantes.
Cas d’usage
Applications du cintrage tube CN
Circuits hydrauliques et pneumatiques
ACIER HYDRAULIQUE · HAUTE PRESSION
Les circuits hydrauliques embarqués (machines agricoles, engins de TP, presses industrielles) nécessitent des tubes cintrés avec des géométries précises pour s’intégrer dans des espaces contraints. La programmation CN garantit que chaque tube est identique au précédent, ce qui est indispensable pour les raccords préassemblés en bout de ligne. Ferriol-Matrat maîtrise le cintrage des tubes hydrauliques en acier E235 et E355 (EN 10305-4), avec taux d’ovalisation inférieur à 3 %.
Structures et châssis tubulaires en 3D
S355 · MULTI-PLANS
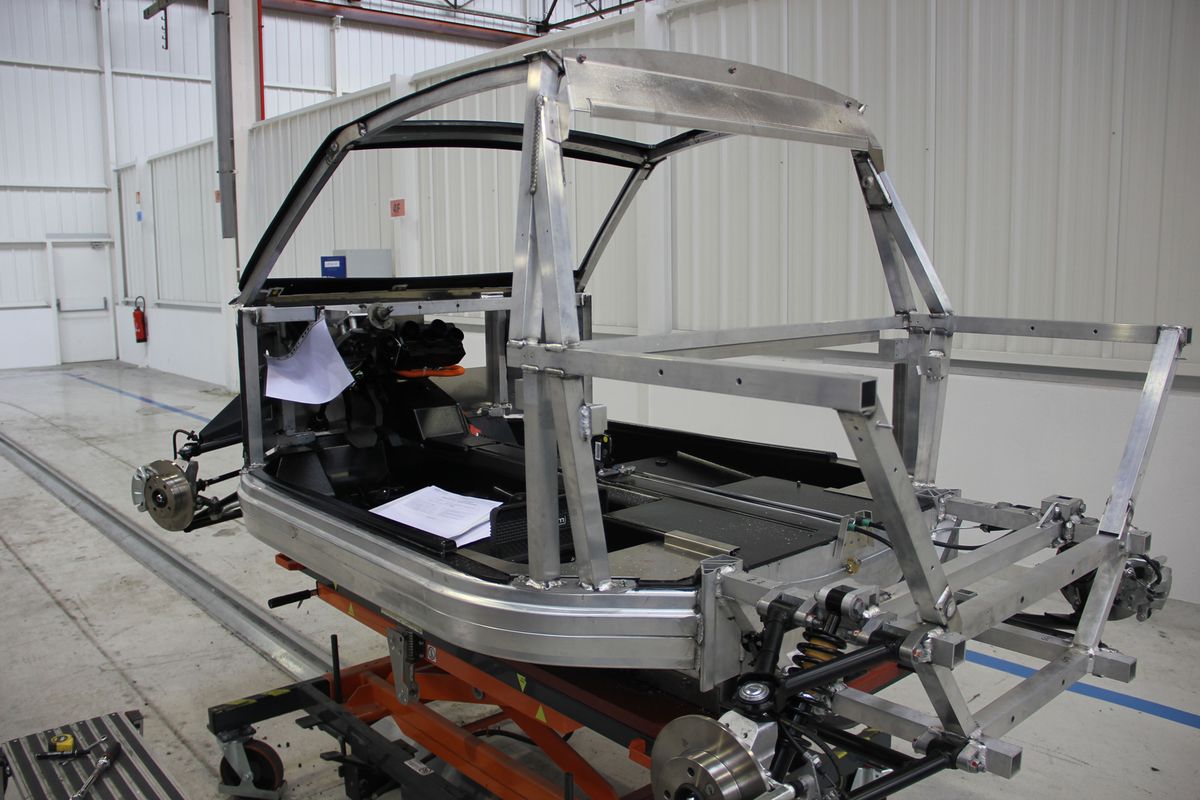
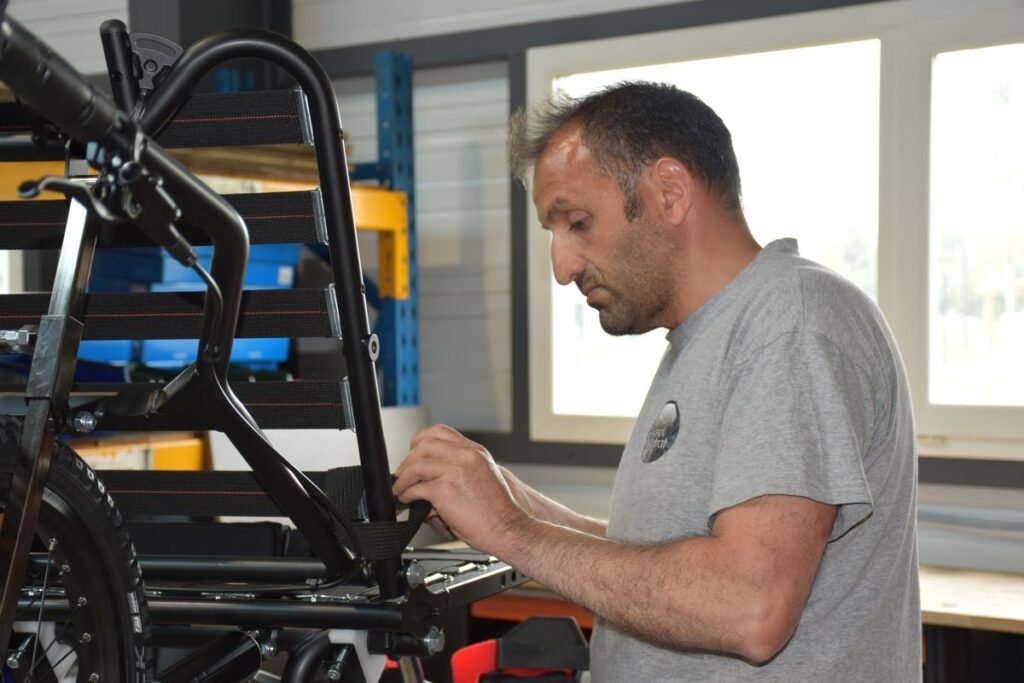
Les bâtis de machines, châssis de convoyeurs et supports de capteurs combinent souvent plusieurs cintrages dans des plans différents. La cintreuse double-tête permet d’enchaîner ces opérations en un seul cycle, avec des tolérances conformes à la norme des ensembles mécano-soudés sur l’encombrement global. Ferriol-Matrat prend en charge les fichiers STEP et DXF et restitue les pièces avec contrôle dimensionnel sur les cotes critiques.
Pièces de grande série automatisées
S235 · SÉRIE CONTINUE
Le chargeur automatique de la cintreuse double-tête Ø 30 mm permet une production en continu sans intervention manuelle entre les pièces. Cette configuration est adaptée aux séries de 500 pièces et plus, avec des temps de cycle de 15 à 45 secondes par pièce selon la complexité géométrique. Le programme CN garantit une répétabilité totale sur l’ensemble de la série.
Nos engagements
Avantages du cintrage tube numérique
Le recours à une cintreuse numérique apporte des bénéfices que la production manuelle ne permet pas d’atteindre :
01
Précision et qualité constantes
La compensation automatique du retour élastique et le contrôle des axes garantissent des tolérances conformes à la norme des ensembles mécano-soudés sur chaque pièce, sans dérive au fil de la série.
02
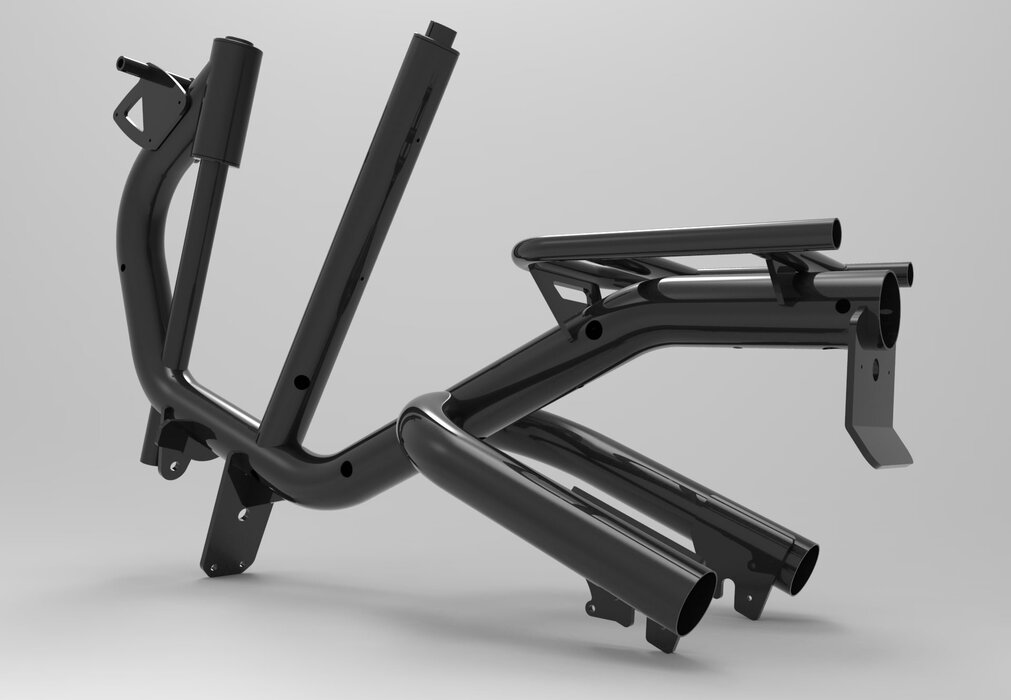
Géométries complexes en 3D
Plusieurs cintrages dans des plans différents sont enchaînés en un seul cycle, ce qui ouvre des formes inaccessibles aux procédés manuels.
03
Productivité et efficacité
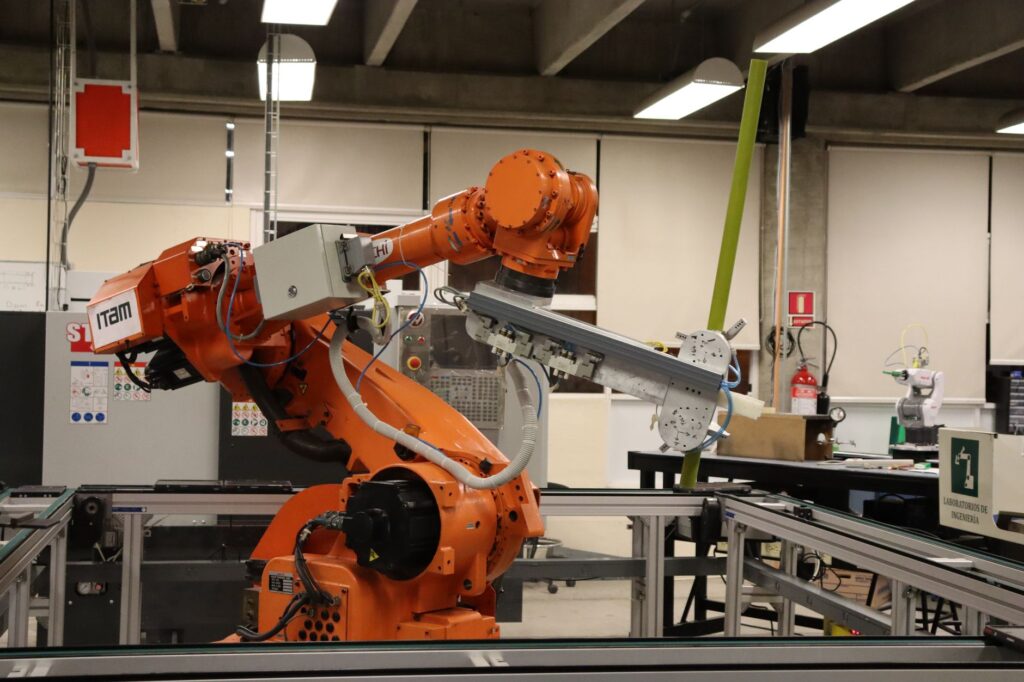
Avec le chargeur automatique, la capacité de production en série continue augmente fortement, avec des temps de cycle réduits et des résultats constants d’une pièce à l’autre.
04
Maîtrise des coûts
La répétabilité supprime les rebuts et les reprises, et l’outillage conservé en stock réduit les coûts de relance sur les commandes suivantes.
05
Fiabilité documentée
La traçabilité du programme et des réglages sécurise les fabrications destinées aux secteurs exigeants.
06
Enchaînement avec les opérations suivantes
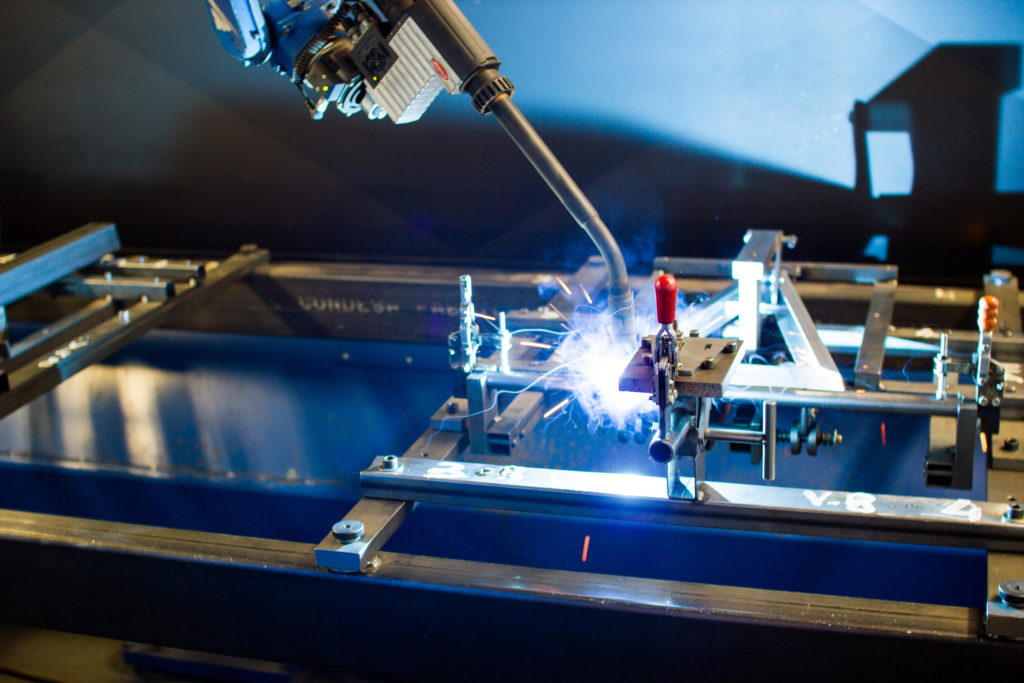
Dans le même atelier, les tubes cintrés en CN passent directement à la découpe laser, au façonnage des extrémités et à la soudure, sans reprise ni transfert entre sous-traitants.
Pourquoi choisir Ferriol-Matrat pour votre cintrage numérique ?
➔ Un parc de cintreuses CNC complet
Quatre cintreuses à commande numérique, dont une presse à cintrer, et une rouleuse 3 galets couvrent une large plage de diamètres et de rayons. Ces différents types de cintreuses, servis par des outils adaptés, permettent de répondre à des besoins industriels très variés avec la machine la mieux adaptée à chaque projet.
➔ Un bureau d’études intégré
Nos programmeurs et notre bureau d’études analysent vos fichiers, valident la faisabilité et vous apportent des conseils dès la phase de conception. Cette aide en amont évite les mauvaises surprises en fabrication et optimise la solution retenue.
➔ Des solutions pour de nombreux secteurs
Nous accompagnons des clients de l’industrie automobile, agricole, du bâtiment, du mobilier et des équipements techniques, du prototype à la grande série. Chaque secteur trouve une réponse adaptée à ses contraintes de précision et de volume.
➔ Un service réactif
De la demande de devis à la livraison, vous obtenez une réponse technique rapide, sous 48h. Contactez-nous pour obtenir des informations, des conseils ou faire étudier votre projet de cintrage de tubes : notre équipe vous oriente vers la technologie la plus efficace pour vos pièces.
Pour aller plus loin
Autres spécialités de cintrage et travail du tube
MULTI-RAYONS · MULTI-PLANS
Cintrage tube sur mesure
Géométries complexes, outillage dédié, du prototype à la grande série.
S235 · S355 · 25CD4S
Cintrage tube acier
Toutes nuances d’acier, du constructif courant au chromé-molybdène haute résistance.
PROFIL UNIVERSEL
Cintrage tube rond
Maîtrise de l’ovalisation, du rapport D/e et du retour élastique sur le profil le plus répandu.
FORMAGE AXIAL CN
Rétreint et façonnage d’extrémités
La machine CN à façonner les extrémités de tube (rétreint, évasement) complète le parc de cintrage pour les pièces nécessitant une modification de section en bout de tube.
Un projet de cintrage tube numérique ?
Transmettez-nous votre fichier CAO ou votre tableau de cintrage. Nos programmeurs CN analysent la faisabilité et vous adressent un devis sous 48h.
FAQ