Cintrage de Tube à Froid sur Mesure
Spécialiste en cintrage de tube depuis 1849
CINTRAGE DE TUBE À FROID
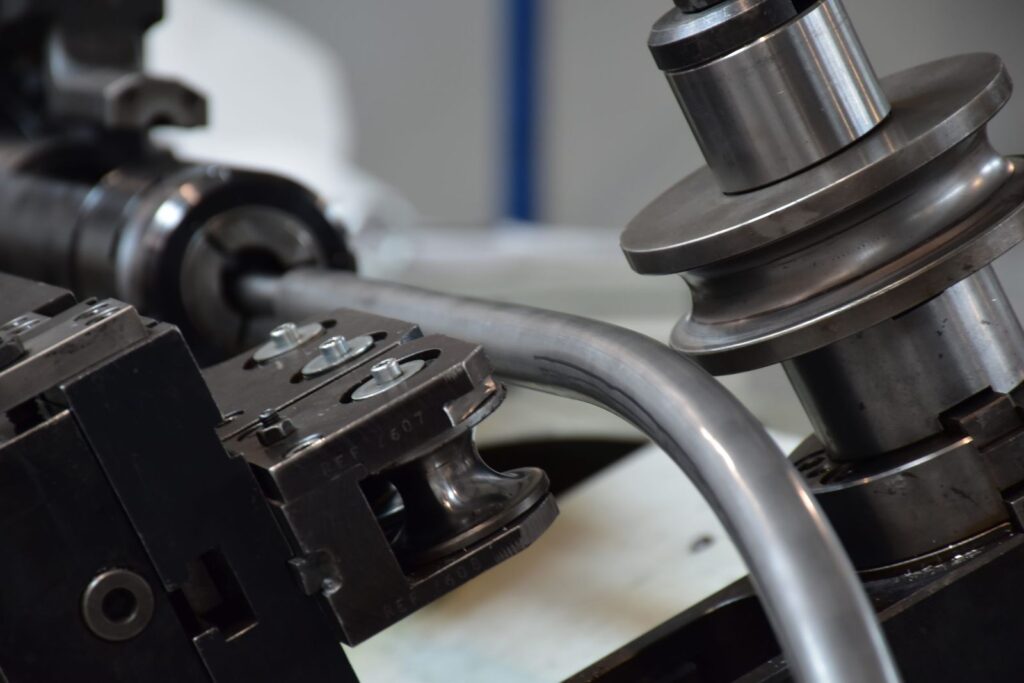
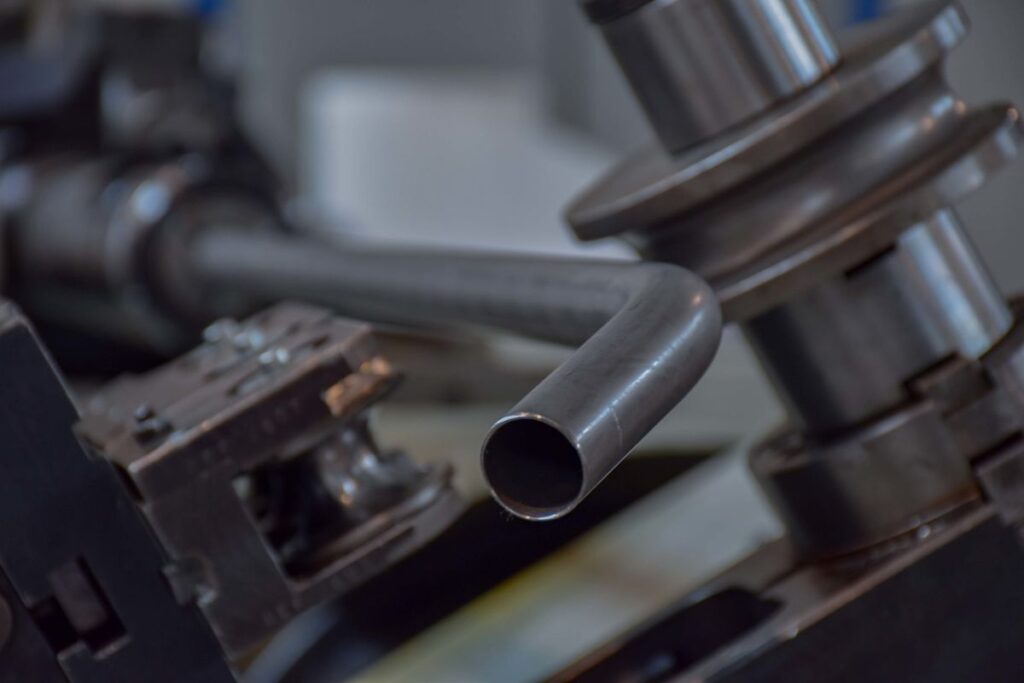
Le cintrage de tube à froid consiste à donner sa forme courbe à un tube par déformation mécanique à température ambiante, sans le chauffer. C’est le procédé le plus répandu du travail du tube : il préserve l’état de surface, la précision dimensionnelle et les propriétés mécaniques du métal, là où le cintrage à chaud introduit calamine, distorsion thermique et variabilité. Chez Ferriol-Matrat, le cintrage à froid s’effectue sur nos cintreuses à commande numérique, par cintrage numérique, ainsi que par roulage et par poussée selon le rayon visé, sur l’acier, l’inox, l’aluminium et le cuivre.
Acier · Inox · Aluminium · Cuivre
Matériaux
Ø 6 à 70 mm
Diamètres
Norme mécano-soudés
Tolérances
ISO 9001:2015
Système qualité interne
Le cintrage à froid : principe et maîtrise
Le cintrage à froid déforme le tube au-delà de sa limite d’élasticité, à température ambiante, pour lui donner une forme courbe permanente. Le métal subit un écrouissage qui le durcit localement, et la zone cintrée conserve sa géométrie une fois l’effort relâché. La réussite de l’opération repose sur l’anticipation des phénomènes physiques qui accompagnent toute déformation à froid.
Cintrer un tube à froid demande de maîtriser le retour élastique, l’ovalisation et le rapport entre diamètre et épaisseur, car le métal déformé tend à revenir partiellement vers sa forme initiale. Nous réalisons des tubes cintrés du prototype à la grande série, sur des diamètres de Ø 6 à 70 mm, avec des tolérances conformes à la norme des ensembles mécano-soudés. Notre atelier complète le cintrage par les opérations associées de découpe laser, de mise en forme d’extrémité et de soudure, pour livrer un produit fini conforme au plan.
01.
Cintrage à froid ou à chaud : comment choisir
Le cintrage à froid couvre la grande majorité des besoins industriels : il est plus rapide, plus précis et plus économique que le cintrage à chaud, et il n’altère ni la surface ni les caractéristiques du matériau. Le cintrage à chaud, ou par induction, ne se justifie que pour des cas particuliers : très gros diamètres, parois fortes associées à un rayon serré, ou matériaux peu déformables à froid. Pour les tubes courants en acier, inox et aluminium, le cintrage à froid est la solution de référence, du tube rond, tube carré, rectangulaire, ovale, oblong, etc….
02.
Retour élastique et compensation
Après cintrage à froid, le tube se détend légèrement et l’angle obtenu est inférieur à l’angle imposé : c’est le retour élastique. Sa valeur dépend du matériau, du rayon et de l’épaisseur. Sur un acier S235, il reste modéré ; sur un inox, il est plus important en raison de l’écrouissage rapide. Nous le compensons par surcintrage calculé dès la programmation de la cintreuse à commande numérique, puis nous validons l’angle sur les premières pièces de chaque série pour garantir la précision avec notamment notre bras de mesure.
03.
Rayon minimum et rapport diamètre sur épaisseur
Le rayon de cintrage réalisable à froid dépend directement du rapport entre le diamètre et l’épaisseur de paroi. Plus la paroi est fine par rapport au diamètre, plus le tube tend à s’ovaliser et à se plisser. Plus ce rapport est élevé, plus l’outillage doit être adapté pour maintenir la section ronde. Le choix du bon tube et du bon rayon conditionne la qualité du cintrage : nous calculons ces paramètres en amont pour éviter ovalisation et amincissement excessif de l’extrados.
04.
Les procédés de cintrage à froid
Nous mettons en œuvre plusieurs techniques à froid selon le rayon et la géométrie. Le cintrage par enroulement à commande numérique, sur cintreuse CN, donne des rayons précis et répétables. Le roulage sur rouleuse trois galets produit les grands rayons et les courbes douces. La presse à cintrer réalise des formes spécifiques. Cette combinaison de machines couvre l’ensemble des rayons utiles, du cintre serré à la grande courbure, sur tube rond, carré ou rectangulaire.
Données techniques
Spécifications du cintrage à froid par matériau
| Matériau | Rayon min. à froid | Retour élastique | Remarque |
|---|---|---|---|
| Acier E220 / S235 / E235 | 1,5 à 2 D | Modéré | Cintrage à froid standard |
| Inox 304L / 316L | 1,5 à 2 D | Élevé | Surcintrage plus important |
| Aluminium 6060 | 2 à 2,5 D | Faible à modéré | Sensible aux plis |
| Cuivre | 1,5 D | Faible | Très déformable à froid |
Nos machines de cintrage à froid
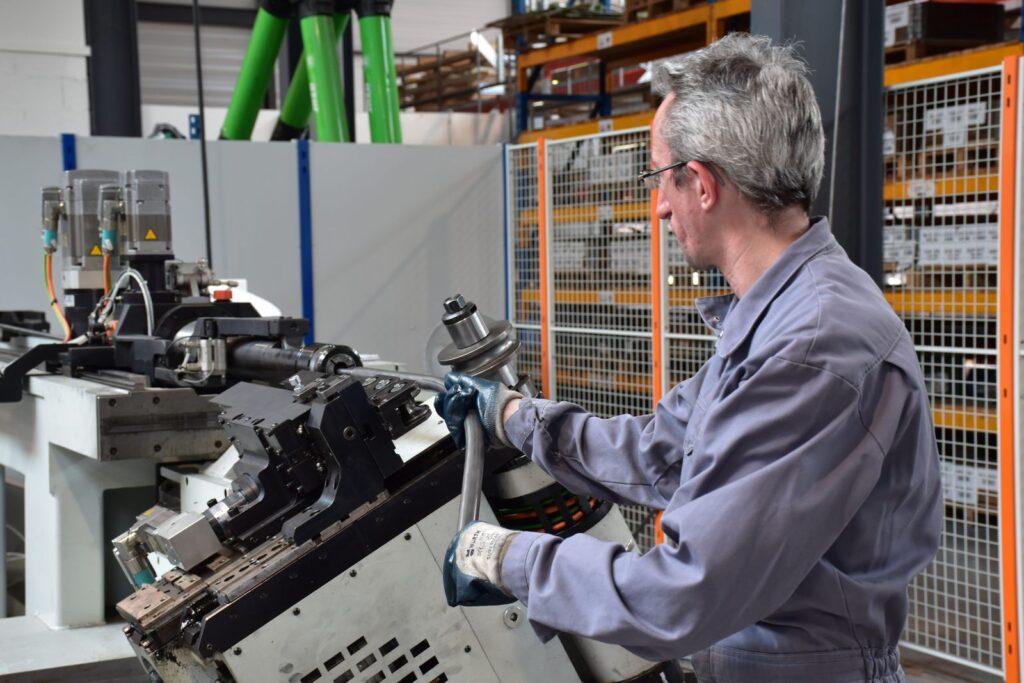
L’équipement détermine la plage de rayons et la précision accessibles à froid. Notre parc associe plusieurs technologies complémentaires :
01
Cintreuses à commande numérique
(BLM E-turn, Silfax SE 976) : cintrage par enroulement, rayons précis et répétables, idéal pour la série et les géométries multi-rayons.
02
Rouleuse trois galets
(COMAC) : roulage des grands rayons et des courbes continues, sur tube et profilé.
03
Presse à cintrer
(BEMA) : formes spécifiques et cintrages localisés.
Cette diversité d’outillage couvre une large gamme de rayons sans fabrication systématique de gabarit spécifique, ce qui réduit le coût et le délai sur les petites comme sur les grandes séries.
Services de cintrage et de travail du tube associés
Le cintrage à froid s’intègre dans une chaîne complète de transformation du tube. Selon votre projet, ces prestations s’enchaînent dans le même atelier :
Cintrage tube acier
Toutes nuances d’acier, du prototype à la série
Cintrage tube rond
Maîtrise de l’ovalisation et du rayon
Cintrage sur mesure
Géométries complexes et multi-rayons sur plan
Rétreint de tube
Mise en forme d’extrémité après cintrage
Un projet de cintrage de tube à froid ?
Que vous ayez besoin d’un prototype ou d’une grande série, transmettez-nous vos plans ou fichiers CAO (STEP, IGES, DXF) en précisant le diamètre, l’épaisseur, le rayon de cintrage, l’angle et le matériau. Indiquez la fonction de la pièce et les tolérances attendues, car elles orientent le choix du procédé et de l’outillage. Nos techniciens analysent la faisabilité et vous fournissent une réponse sous 48h.
Contact : [email protected] · +33 (0)4 77 32 35 75
FAQ