Fluoperçage et Fluotaraudage sur Tube
Perçage et taraudage sur tube
FLUOPERÇAGE ET FLUOTARAUDAGE
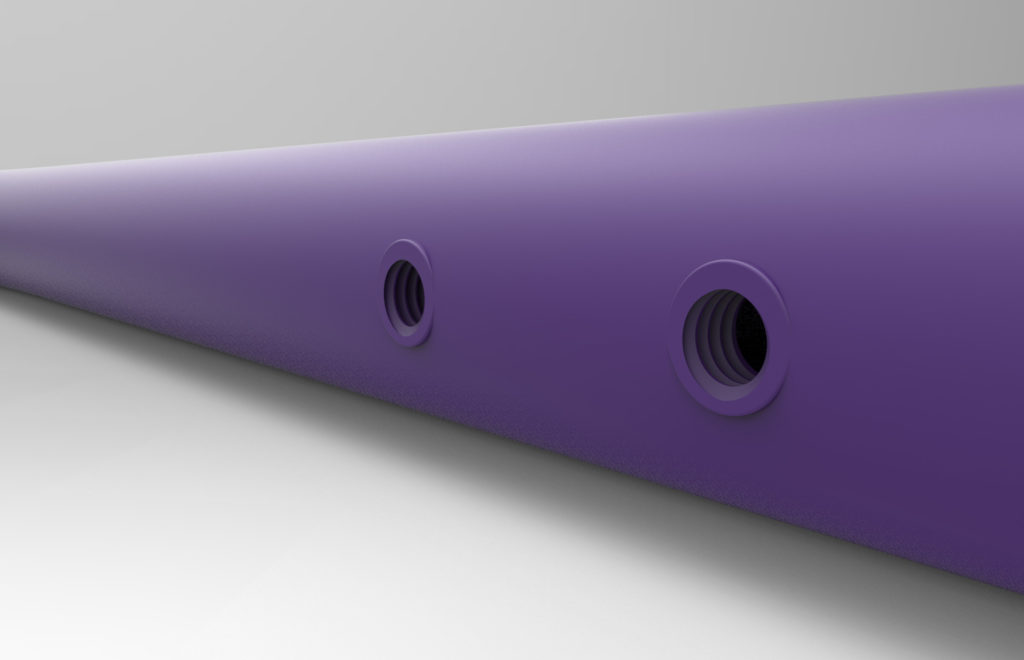
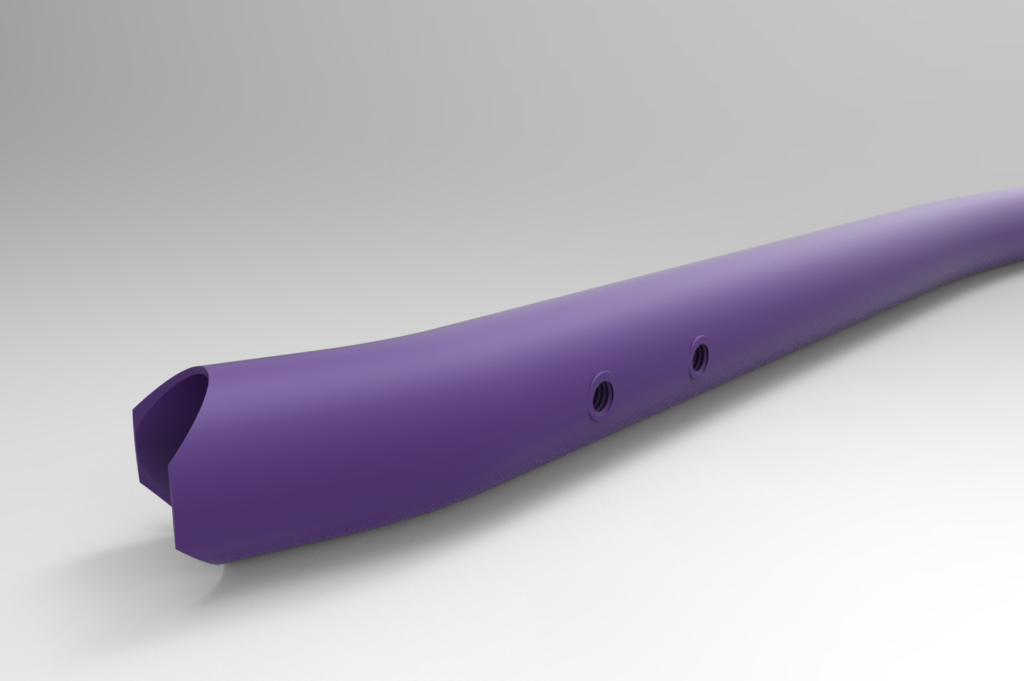
Le fluoperçage et le fluotaraudage forment un couple de procédés qui permet de créer un filetage solide directement dans la paroi d’un tube ou d’un profilé, sans copeaux et sans rapporter d’écrou. Le fluoperçage perce le métal par friction et refoule la matière pour former une douille ; le fluotaraudage y crée ensuite un filet par déformation. Le résultat est un bossage taraudé qui autorise un assemblage vissé sur une section fermée, là où il serait impossible de placer un écrou à l’intérieur. Chez Ferriol-Matrat, ces deux opérations s’intègrent dans notre chaîne de travail du tube, en complément de la découpe laser, du cintrage et de la soudure.
Acier · Inox · Aluminium
Matériaux
Jusqu’à 3 mm
Épaisseurs
Thermique, sans copeaux
Procédé
ISO 9001:2015
Système qualité interne
Expertise technique
Qu’est-ce que le fluoperçage et le fluotaraudage ?
Le fluoperçage, aussi connu sous le nom de marque Flowdrill, et le fluotaraudage, ou taraudage par déformation, sont deux techniques de mise en œuvre du métal qui partagent un même principe : former la matière au lieu de l’enlever. Aucun copeau n’est produit, ce qui les distingue du perçage et du taraudage classiques. Ensemble, ils créent un filetage là où l’épaisseur de paroi serait normalement trop faible pour tenir une vis.
Réaliser un filetage par fluoperçage demande de maîtriser la vitesse de rotation, l’effort de poussée et le comportement thermique du métal, car la matière est portée localement à haute température sans être fondue. Nous traitons l’acier, l’inox et l’aluminium, sur des épaisseurs de paroi jusqu’à 3 mm, du prototype à la série. Cette technologie de fabrication remplace avantageusement l’écrou soudé ou l’insert rapporté : elle améliore la productivité, réduit les coûts d’assemblage et offre un filetage d’une meilleure résistance mécanique. Elle s’applique aussi bien sur tube rond que sur tube carré, profilé ou tôle.
01.
Le fluoperçage : perçage thermique sans copeaux
Le fluoperçage utilise un outil en carbure de tungstène, entraîné à grande vitesse de rotation et pressé contre le métal. La friction génère localement une forte chaleur qui ramollit le matériau sans le fondre. Sous l’effet de la force axiale appliquée, l’outil traverse alors la paroi par déplacement de matière : celle-ci forme une douille, ou manchon, sur la face opposée. Cette douille a une longueur de l’ordre de deux à trois fois l’épaisseur de la paroi d’origine, ce qui augmente d’autant la surface de prise du futur filetage. Le procédé ne produit ni copeau ni perte de matière, et les trous obtenus sont de haute qualité, sans bavure.
02.
Le fluotaraudage : filetage par déformation
Une fois la douille formée, le fluotaraudage crée le filet à l’aide d’un taraud sans goujures, qui déforme la matière au lieu de la couper. Le filet obtenu est formé à froid, sans copeaux, avec un écrouissage qui en augmente la résistance et un fond de filet continu, sans amorce de rupture. Le filetage par déformation offre une tenue à l’arrachement supérieure à celle d’un filet usiné dans une paroi mince. La combinaison douille fluoperçée plus filet fluotaraudé donne un point de fixation solide et réutilisable.
03.
Pourquoi associer les deux procédés ?
Sur une paroi mince, un perçage et un taraudage classiques ne laissent qu’un ou deux filets en prise, insuffisants pour une fixation fiable. Le fluoperçage reconstitue une épaisseur sous forme de douille, et le fluotaraudage y forme un filetage long et résistant. C’est cette association qui rend possible l’assemblage vissé direct sur tube fermé, profilé ou tôle fine, sans soudure ni pièce rapportée. La précision de positionnement est assurée par l’intégration sur nos machines.
04.
Matériaux et épaisseurs adaptés
Le procédé s’applique aux métaux ductiles : acier, inox et aluminium. L’épaisseur de paroi traitée va jusqu’à 3 mm ; en dessous de 1 mm, la formation de la douille reste possible mais la prise de filet est réduite. Au-delà de 3 mm, le perçage et le taraudage classiques prennent le relais, jusqu’à 20 mm d’épaisseur. L’inox, qui s’écrouit rapidement, demande des paramètres de vitesse et de poussée adaptés. Le diamètre de perçage initial est calculé en fonction du filetage visé, car le taraudage par déformation impose un avant-trou plus précis que le taraudage par coupe.
Données techniques
Spécifications du fluoperçage par matériau
| Matériau | Épaisseur usuelle | Aptitude | Filetages courants | Remarque |
|---|---|---|---|---|
| Acier doux | 1 à 3 mm | Excellente | M4 à M12 | Douille longue, filet résistant |
| Inox 304L / 316L | 1 à 3 mm | Bonne | M4 à M12 | Paramètres adaptés à l’écrouissage |
| Aluminium | 1 à 3 mm | Excellente | M4 à M12 | Mise en œuvre rapide |
Un filetage courant comme un M8 dans une paroi de 2 mm bénéficie ainsi de plusieurs filets en prise, contre un seul en taraudage direct. Le déplacement de matière reconstitue l’épaisseur utile sur des tubes ronds, des tubes carrés comme sur des tôles.
Valeurs indicatives. Le diamètre d’avant-trou et la longueur de douille dépendent du filetage et de l’épaisseur. Au-delà de 3 mm, perçage et taraudage classiques jusqu’à 20 mm d’épaisseur. Sur étude pour les filetages spéciaux.
Nos engagements
Pourquoi choisir le fluoperçage chez Ferriol-Matrat ?
Le fluoperçage est un procédé qui offre une solution complète pour fixer sur une section fermée, là où l’écrou classique est inaccessible. Comparé aux méthodes traditionnelles, il présente un avantage important : il fonctionne par déplacement de matière, sans copeau, ce qui s’avère à la fois plus propre et plus efficace. Grâce à ce principe, il supprime les écrous et les inserts rapportés autrement nécessaires, et réduit considérablement le coût de montage. Largement utilisé dans l’industrie, sur de nombreuses formes de tubes et de profilés, son utilisation permet d’accélérer le processus de production et de réaliser une économie réelle en série. Voici, par exemple, ses principaux avantages par rapport à l’écrou soudé et à l’insert.
➔ Un assemblage vissé sans écrou rapporté
Le fluoperçage supprime l’écrou soudé, l’insert et la pièce rapportée. Le point de fixation est créé dans la matière même du tube, ce qui réduit le nombre de composants, les coûts et le temps de montage. La résistance du filetage et sa durabilité sont assurées par l’écrouissage de la matière, pour une efficacité d’assemblage supérieure aux méthodes traditionnelles. Sur une structure tubulaire, ces économies sont significatives en série.
➔ Pas de déformation de soudure
Souder un écrou sur un tube mince crée une zone affectée thermiquement et risque de déformer le profil. Le fluoperçage évite ce problème : la chaleur reste localisée au point de perçage et la géométrie du tube est préservée, ce qui est déterminant sur les pièces cintrées ou de précision.
➔ Intégration à la chaîne de travail du tube
Nous réalisons le fluoperçage et le fluotaraudage en complément de la découpe laser, du cintrage et de la soudure, dans le même atelier. Le tube est découpé, cintré, percé et taraudé puis livré prêt à l’assemblage, sans transfert entre sous-traitants ni reprise dimensionnelle.
➔ Réponse technique rapide
De l’analyse de faisabilité à la production série, notre service technique valide les paramètres de fluoperçage sur les premières pièces et vous apporte une réponse sous 48h à chaque demande de devis.
Cas d’usage
Applications typiques du fluoperçage et du fluotaraudage
Créer un filetage dans une paroi mince répond à un besoin précis : fixer, assembler ou raccorder sur une section fermée sans accès intérieur. Les pièces fluoperçées que nous réalisons équipent plusieurs secteurs.
Structures tubulaires assemblées par vis
Les châssis, bâtis et structures tubulaires démontables utilisent le fluoperçage pour recevoir des vis directement dans le tube, sans écrou intérieur inaccessible. Cette solution simplifie l’assemblage et le démontage des ensembles mécano-soudés allégés, tout en garantissant la résistance des points de fixation. Le filetage formé par déformation supporte des serrages répétés.
Mobilier métallique et agencement
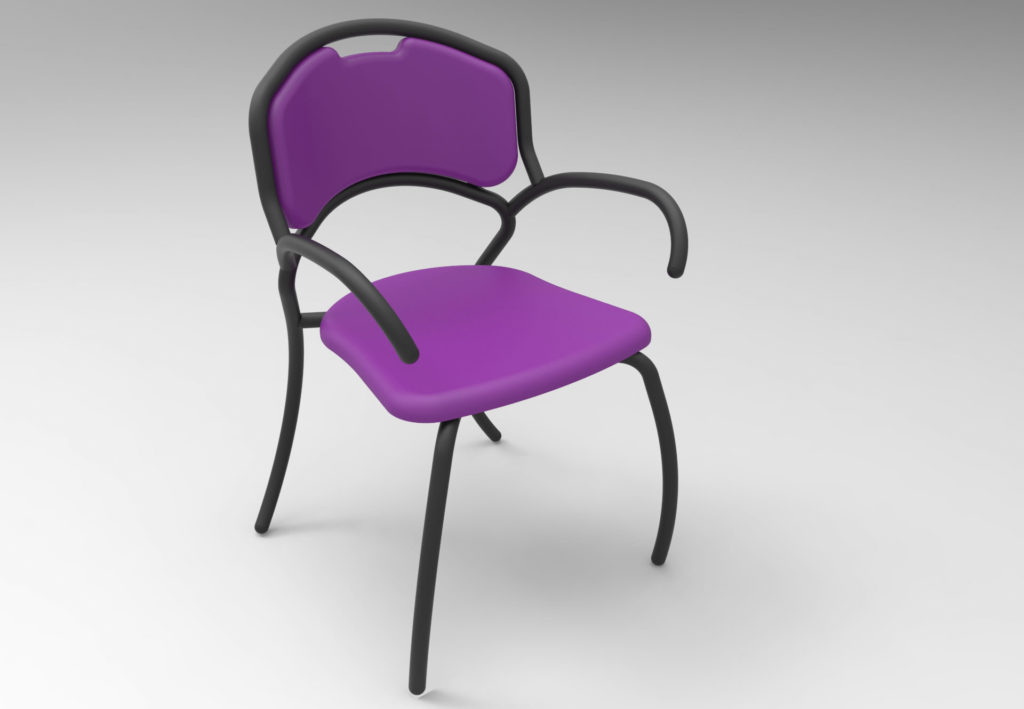
Le mobilier métallique, les rayonnages et l’agencement industriel emploient le fluoperçage pour fixer panneaux, platines et accessoires sur des tubes et profilés fins. L’absence d’écrou apparent et la propreté du procédé, sans copeau ni bavure, donnent un assemblage soigné, compatible avec une finition peinte ou anodisée.
Automobile, ferroviaire et fixations techniques
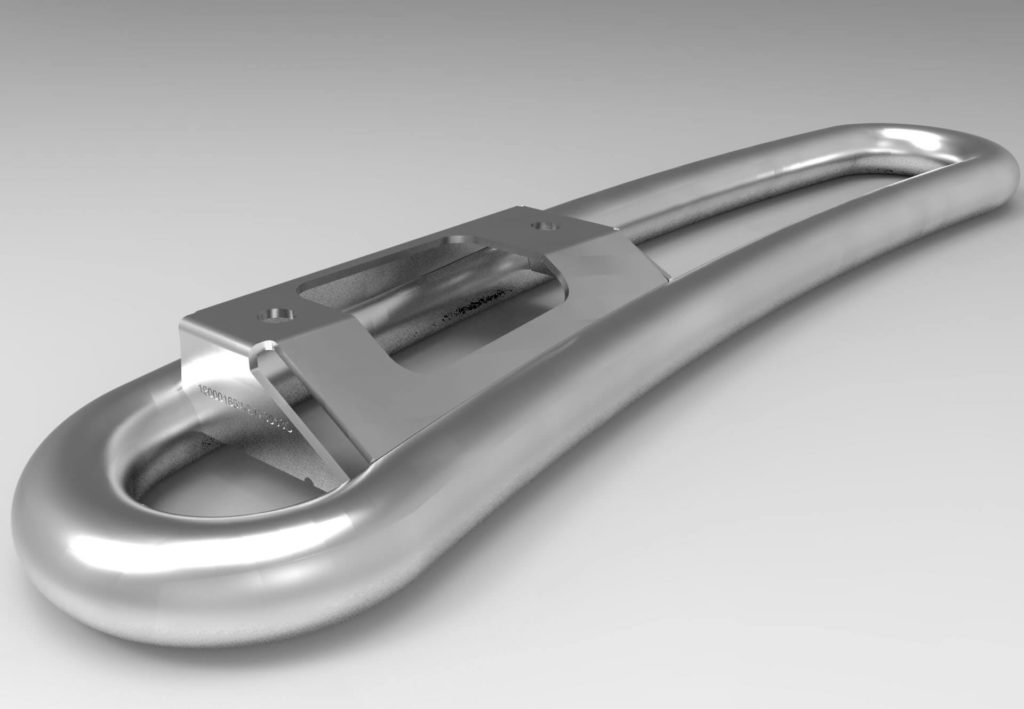
Les secteurs automobile et ferroviaire utilisent le fluoperçage pour créer des points de fixation fiables et légers sur des tubes et profilés structurels. La tenue mécanique du filetage formé, sa résistance aux vibrations et le gain de masse par rapport à un écrou rapporté en font une solution adaptée aux contraintes de ces industries.
Pour aller plus loin
Autres prestations de travail du tube
Le fluoperçage s’inscrit dans une chaîne complète de transformation du tube. Selon votre projet, ces prestations associées s’enchaînent dans le même atelier :
Rétreint de tube
Réduction de diamètre d’extrémité à froid
Cintrage tube acier
Formage par cintrage CN, toutes nuances
Cintrage tube rond
Maîtrise de l’ovalisation et du rayon
Cintrage sur mesure
Géométries complexes et multi-rayons
Un projet de fluoperçage ou de fluotaraudage ?
Que vous ayez besoin d’un prototype ou d’une grande série, transmettez-nous vos plans ou fichiers CAO (STEP, IGES, DXF) en précisant le matériau, l’épaisseur de paroi, le filetage souhaité et la position des points de fixation. Indiquez la fonction de l’assemblage, structurel, étanche ou démontable, car elle oriente le choix des paramètres. Nos techniciens analysent la faisabilité et vous fournissent une réponse sous 48h. N’hésitez pas à nous contacter pour obtenir toutes les informations sur ce type de procédé et voir des exemples de produits réalisés.
Contact : [email protected] · +33 (0)4 77 32 35 75
FAQ