Cintrage Tube Carré sur Mesure
Spécialiste en cintrage de tube depuis 1849
CINTRAGE DE TUBE CARRÉ
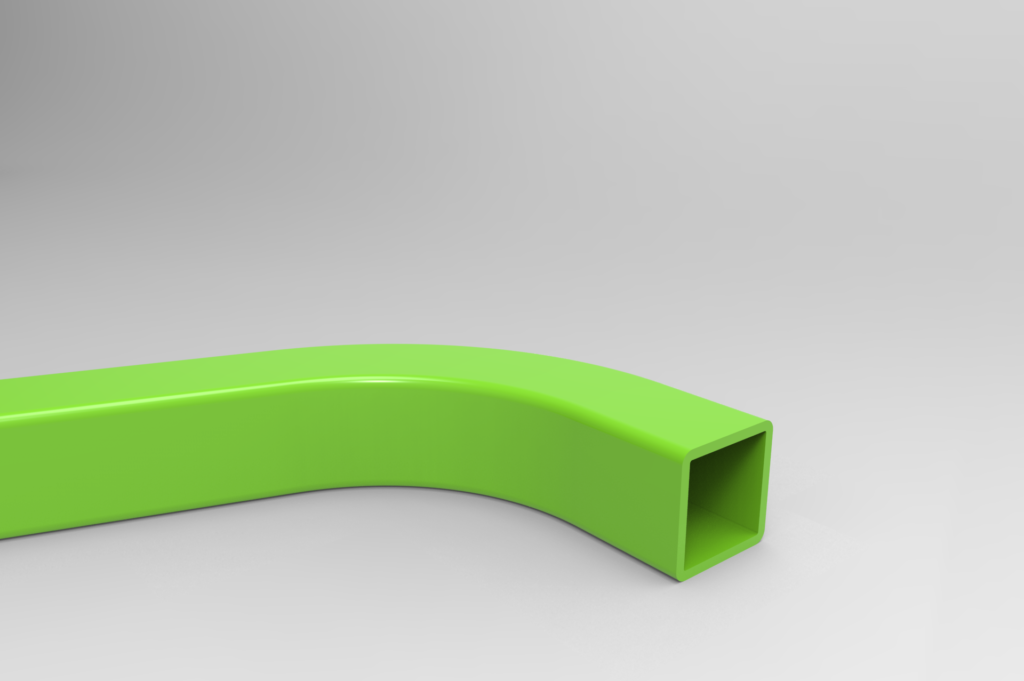
Cintrer un tube carré est plus délicat que cintrer un tube rond. Là où la section circulaire répartit la déformation de façon homogène, le profil carré concentre les contraintes sur ses arêtes : la paroi extérieure s’étire et s’amincit, la paroi intérieure se comprime et tend à plisser, tandis que les faces latérales s’affaissent vers l’intérieur. Maîtriser le cintrage d’un tube carré, c’est avant tout contrôler ce voilement de section. Chez Ferriol-Matrat, cette opération s’effectue sur cintreuses à commande numérique avec des outillages de forme dédiés à chaque section, en acier, acier inoxydable et aluminium.
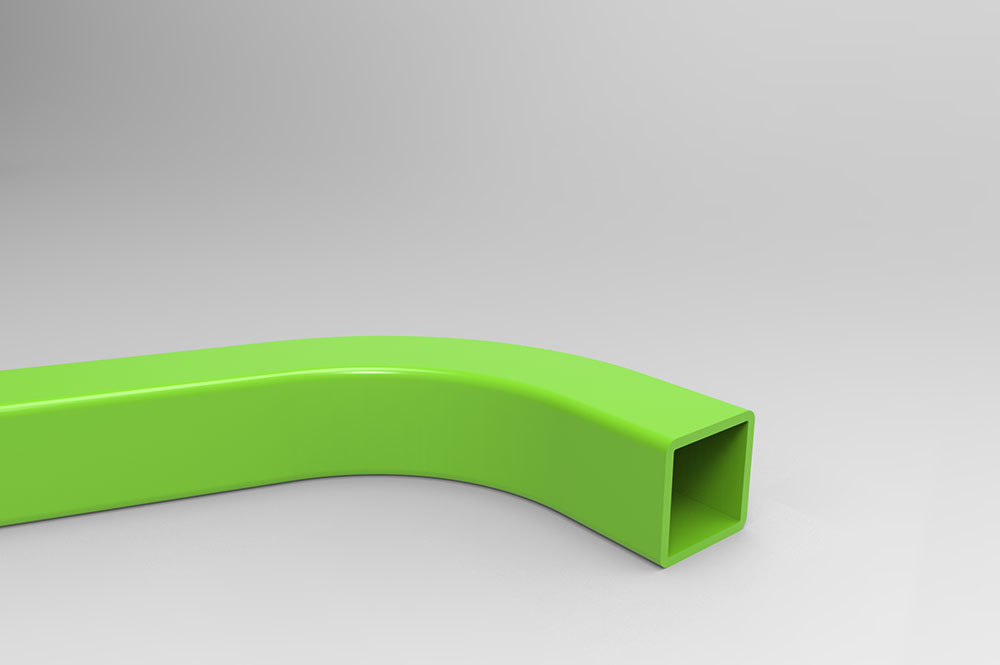
Carré · Rectangulaire
Sections
10 x 10 à 50 x 50 mm
Gamme
Norme mécano-soudés
Tolérances
ISO 9001:2015
Système qualité interne
Expertise technique
Ce qui rend le tube carré spécifique à cintrer
Comprendre comment cintrer un tube carré suppose de connaître le comportement de sa section sous l’effort de formage. Un tube rond garde naturellement sa forme grâce à sa symétrie de révolution. Le profil carré, lui, possède quatre faces planes et quatre arêtes : c’est une géométrie instable en flexion, qui se déforme dès que le rayon de courbure devient court. La réussite du cintrage dépend du soutien apporté à la section pendant la déformation.
Tubes carrés, tubes rectangulaires et profilés creux : nos machines prennent en charge les sections de 10 x 10 mm jusqu’à 50 x 50 mm, en cintrage à froid, du prototype à la grande série. Les tolérances sont conformes à la norme des ensembles mécano-soudés et chaque projet fait l’objet d’une étude de faisabilité préalable. Partenaire des fabricants de structures et châssis métalliques, de mobilier industriel et de machines agricoles, Ferriol-Matrat réalise des pièces cintrées prêtes à l’assemblage et à la soudure.
01.
Le comportement des parois : voilement et affaissement de section
Lors du cintrage d’un tube carré, trois phénomènes se produisent simultanément. La face extérieure du rayon subit une traction qui réduit son épaisseur et peut, sur les rayons serrés, provoquer une fissuration. La face intérieure subit une compression qui crée des plis ou des ondulations si elle n’est pas maintenue. Enfin, les deux faces latérales, sollicitées en cisaillement, tendent à se creuser vers l’axe du tube : c’est l’affaissement de section, le défaut le plus caractéristique du tube carré cintré. Sans soutien interne, la section carrée perd sa cote et devient trapézoïdale.
02.
Retour élastique et facteur K : calculer la faisabilité
Comme tout cintrage à froid, le profil carré présente un retour élastique : après relâchement de l’effort, le tube se redresse légèrement et l’angle obtenu est inférieur à l’angle programmé. Cette valeur, de l’ordre de 2 à 5° sur un acier au carbone selon l’épaisseur et le rayon, est compensée par surcintrage calculé dès la programmation CN. Le calcul de faisabilité repose sur la position de la fibre neutre, exprimée par le facteur K, soit le rapport entre la distance fibre neutre / face intérieure et l’épaisseur de paroi. Pour un tube carré, le facteur K se situe généralement entre 0,33 et 0,45 selon le rapport rayon / épaisseur : il sert à déterminer la longueur développée du tube avant cintrage et à anticiper l’allongement de la face extérieure. Une cote mal développée se traduit par une pièce hors tolérance, d’où l’importance de ce calcul en amont.
03.
Outillage : matrices de forme, galets et contre-formes
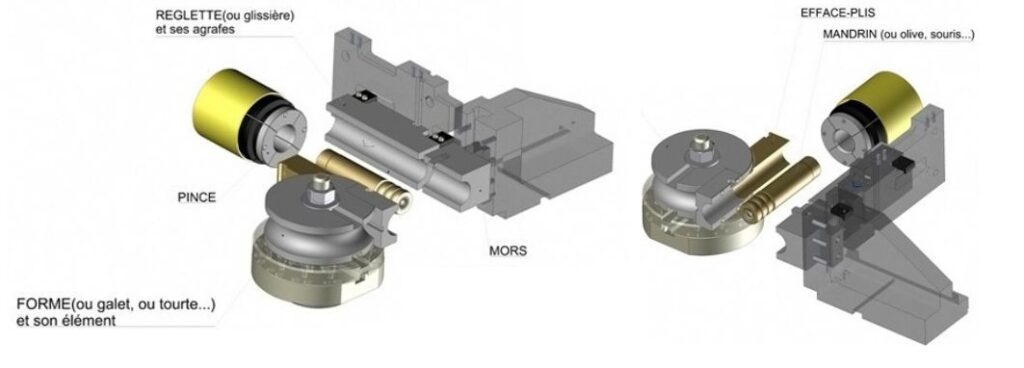
L’outillage est la clé d’un cintrage de tube carré réussi. Contrairement au tube rond, chaque section carrée exige une matrice et une contre-forme épousant exactement le profil, faces et arêtes comprises. Pour les rayons serrés ou les parois fines, l’outillage de forme soutient les faces latérales pendant la déformation et limite l’affaissement de section. Un fer à plisser, ou wiper die, complète l’outillage côté intrados pour supprimer les plis sur la face comprimée. Notre atelier dispose d’un large parc d’outils et de galets adaptés aux sections courantes, ce qui limite les délais de fabrication d’outillage spécifique. Pour les premières études, nos techniciens s’appuient sur des abaques de cintrage propres à chaque matériau pour estimer rapidement la faisabilité.
04.
Rayon minimum et rapport a/e
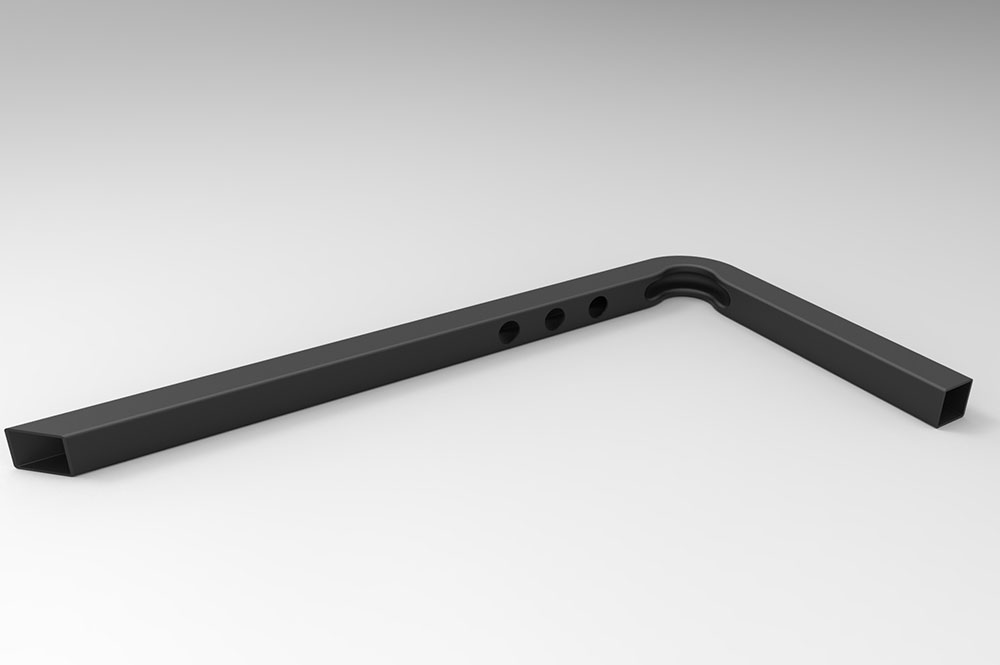
Le rayon de cintrage minimum d’un tube carré dépend du côté de la section (a) et de l’épaisseur de paroi (e). En règle générale, le rayon minimum praticable se situe autour de 2 à 2,5 fois le côté du tube. Le rapport a/e joue le même rôle que le rapport D/e sur le tube rond : plus il est élevé, plus l’affaissement des faces latérales devient critique et plus l’outillage de forme doit être adapté. Chaque cas limite fait l’objet d’une étude technique avant validation.
Procédés
Techniques et méthodes de cintrage du tube carré
Plusieurs techniques de cintrage s’appliquent au tube carré selon le rayon visé, l’épaisseur et la quantité de pièces. Le choix de la méthode conditionne la qualité de la section obtenue.
01
Cintrage par étirage (rotary draw bending)
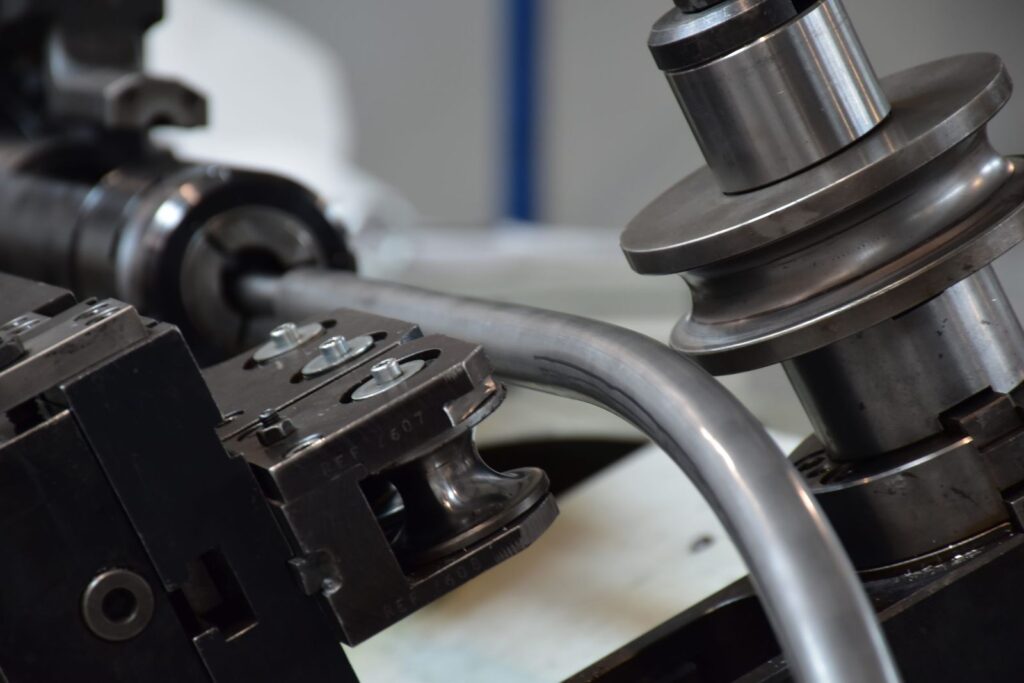
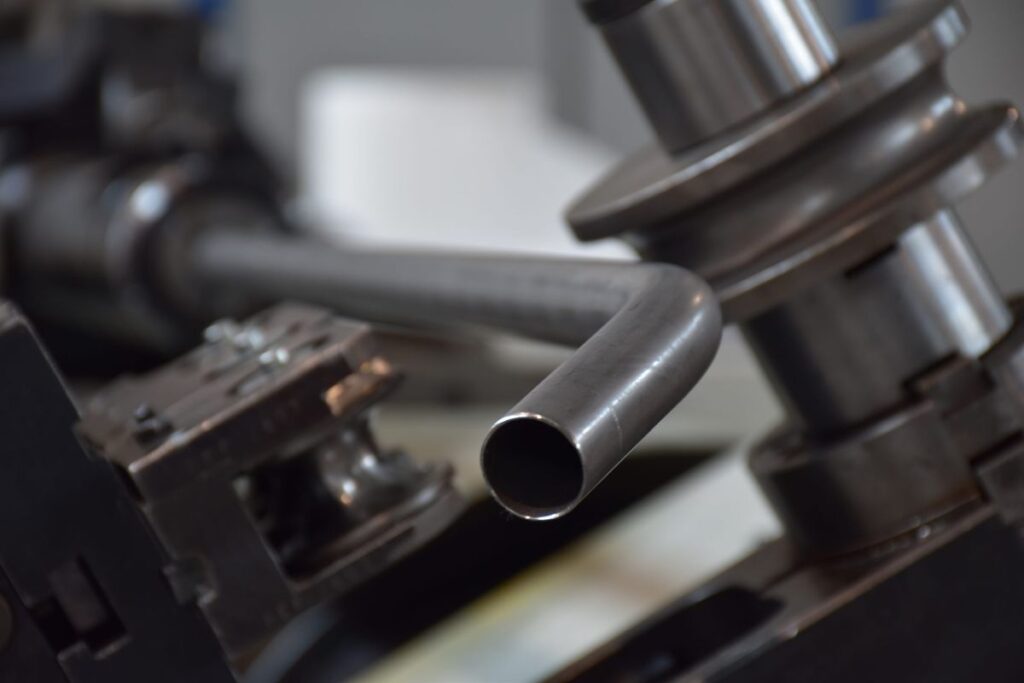
C’est la méthode de référence pour les rayons précis et répétables. Le tube carré est serré entre une matrice de forme et une contre-forme, puis enroulé autour de la matrice. Associée à un outillage de forme adapté, cette technique préserve la section et garantit un angle de cintrage précis, même sur de longues séries.
02
Roulage sur galets (cintrage par roulage 3 galets)
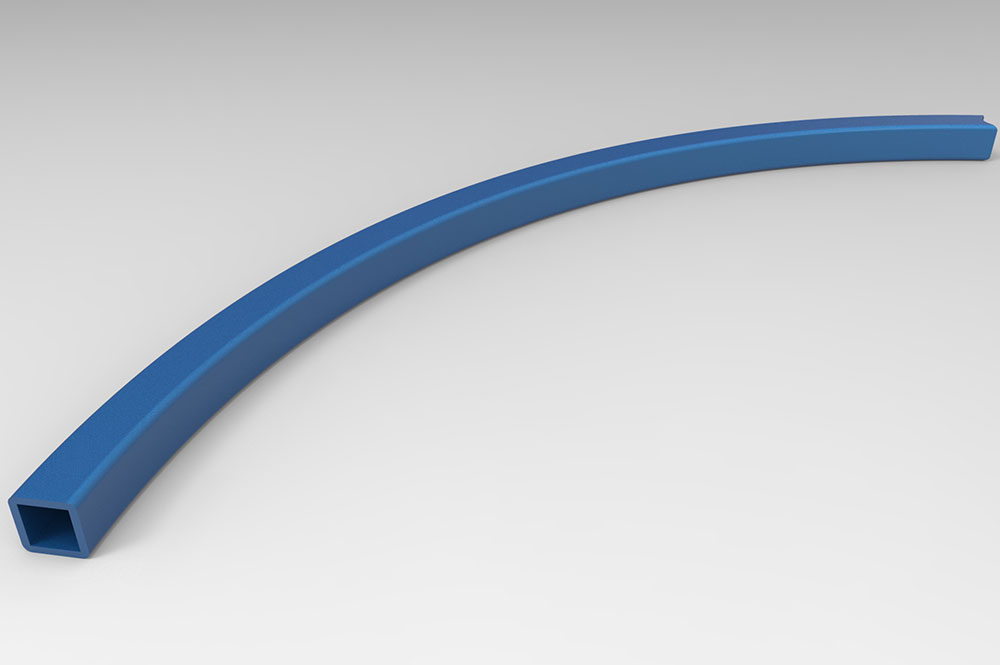
Adapté aux grands rayons de courbure et aux pièces de structure (arcs, cintres, anneaux), le roulage déforme progressivement le tube carré entre trois galets. Le rayon obtenu est variable selon le réglage, mais le procédé convient mal aux rayons serrés.
03
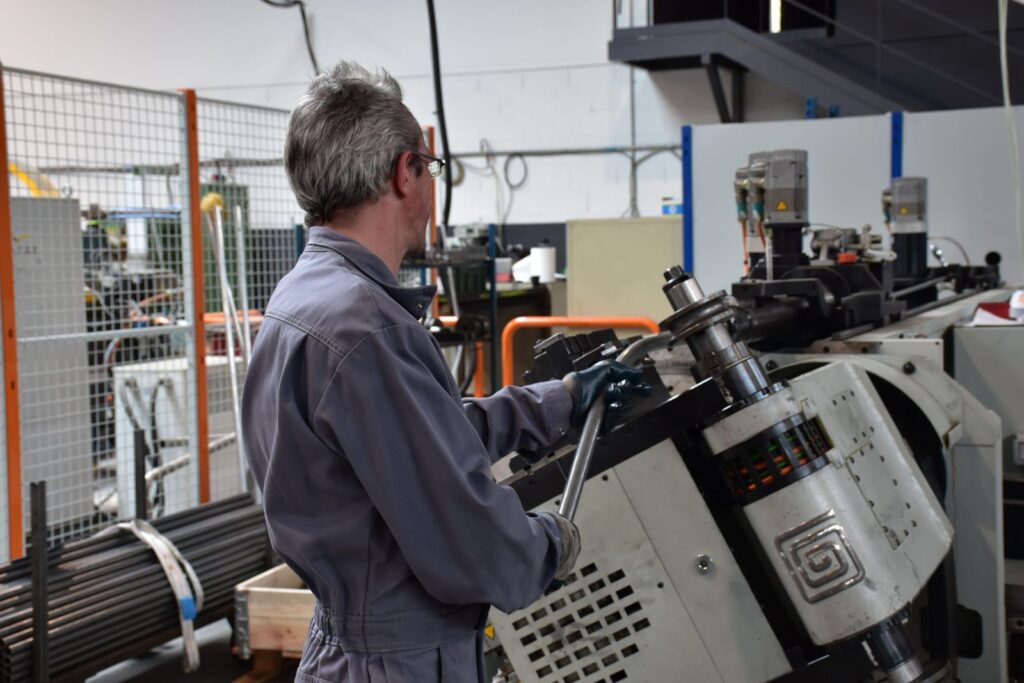
Cintrage à froid sur cintreuse CN
Pour la majorité des projets industriels, le formage à froid sur machine numérique garantit la régularité de l’angle et la tenue de la cote sur toute la série, ce qu’aucune méthode manuelle n’égale.
Données techniques
Spécifications par section et matériau
| Matériau | Sections usuelles | Épaisseur | Rayon min. | Procédé | Particularité |
|---|---|---|---|---|---|
| Acier E220 S235 / S355 | 10 x 10 à 50 x 50 mm | 1,5 à 4 mm | 2 a | Cintrage CN, presse, roulage | Structure, châssis, mobilier |
| Acier inoxydable 304L / 316L | 10 x 10 à 50 x 50 mm | 1,5 à 3 mm | 2,5 a | Cintrage CN, roulage | Écrouissage, état de surface soigné |
| Aluminium 6060 | 10 x 10 à 50 x 50 mm | 2 à 4 mm | 2,5 a | Cintrage CN, roulage | Légèreté, risque de fissuration |
| Tube rectangulaire | 30 x 20 mm (CN) · 50 x 30 mm (roulage) | 1,5 à 4 mm | sur étude | Cintrage CN, roulage | Sens de cintrage à préciser |
Nos engagements
Pourquoi choisir Ferriol-Matrat pour votre cintrage de tube carré ?
➔ Outillage de forme étendu
Notre atelier dispose d’un parc d’outils, de matrices et de galets couvrant les sections carrées et rectangulaires courantes. Cette diversité d’outillage évite, dans la plupart des cas, la fabrication d’un gabarit spécifique et réduit le délai de mise en production de vos pièces.
➔ Maîtrise du voilement de section
L’outillage de forme et le fer à plisser permettent de cintrer des tubes carrés à parois fines en conservant la cote de section. Nous contrôlons l’affaissement et l’ovalisation des faces sur les premières pièces de chaque série pour valider les paramètres machine.
➔ Multi-matériaux
Acier au carbone, acier inoxydable et aluminium : nous adaptons l’outillage, la vitesse de formage et la compensation du retour élastique à chaque matériau. Les outillages inox sont stockés séparément pour éviter toute contamination ferrique.
➔ Réponse technique rapide
De l’étude de faisabilité à la livraison en série, nous accompagnons le projet dès la conception. Vous obtenez une réponse sous 48h à chaque demande de devis. Contactez-nous pour voir quelles solutions s’appliquent à votre projet.
Cas d’usage
Applications typiques du cintrage tube carré
Le tube carré est le profil de prédilection des structures qui demandent à la fois résistance et facilité d’assemblage. Ses faces planes simplifient la soudure, le perçage et la fixation, ce qui en fait un élément central dans de nombreux secteurs industriels.
Structures métalliques et châssis
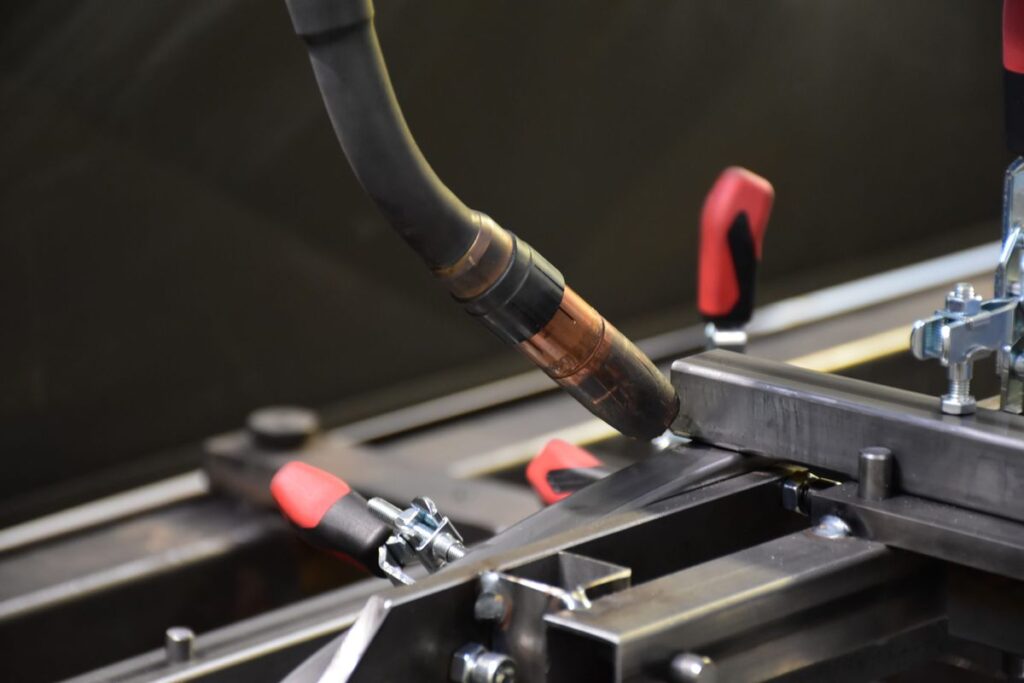
Matériau : acier S235 / S355. Châssis, bâtis, portiques et structures porteuses utilisent des tubes carrés cintrés pour leurs parties courbes. La section carrée facilite les assemblages par soudure et garantit une bonne tenue mécanique. Nos pièces sont livrées prêtes à souder, avec un rayon de courbure régulier sur toute la longueur.
Mobilier industriel et agencement
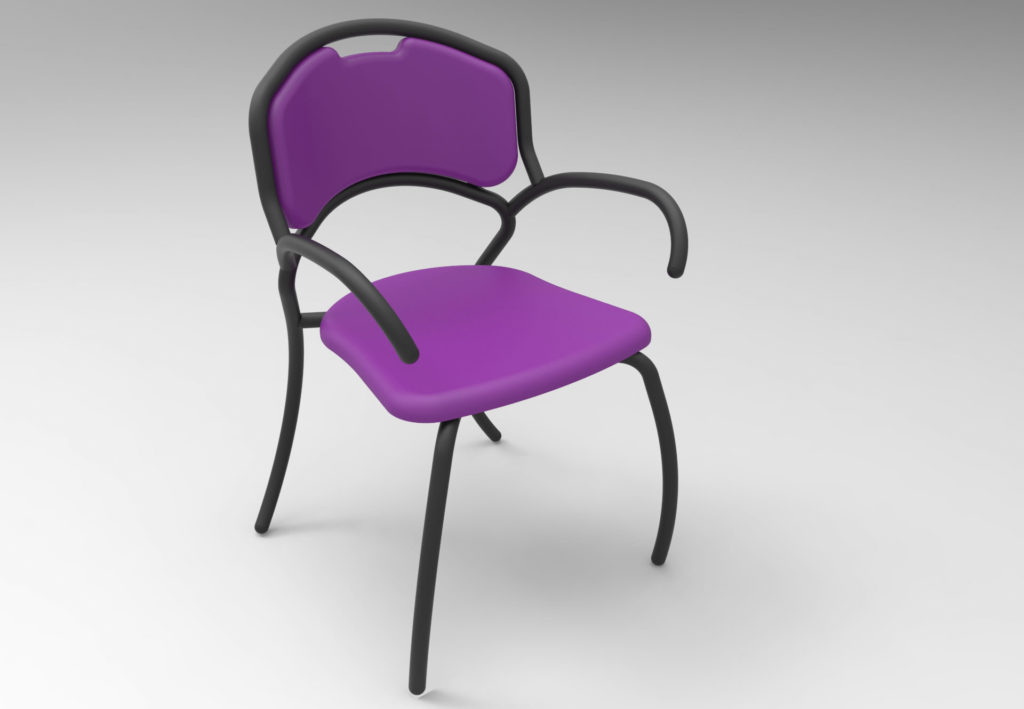
Matériau : acier décapé / inox 304L. Mobilier urbain, rayonnages, structures d’agencement et garde-corps emploient des tubes carrés cintrés pour leur esthétique et leur robustesse. L’état de surface est préservé par un cintrage à froid soigné, avec des galets limitant les marques sur les faces visibles.
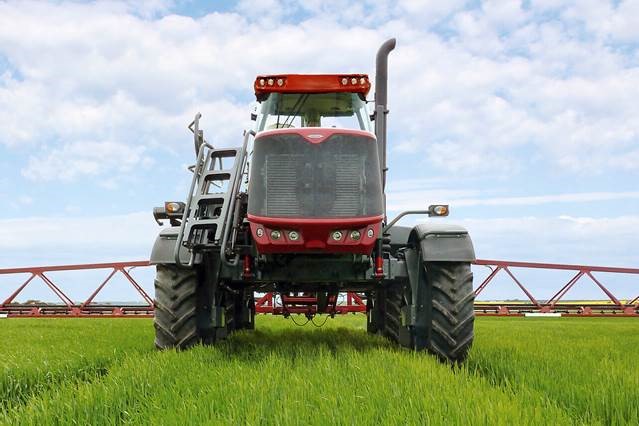
Machines agricoles et matériel outdoor
Matériau : acier S355 / aluminium. Arceaux, protections, bâtis de machines agricoles et structures de matériel outdoor exploitent la rigidité du profil carré. Le cintrage permet de réaliser des formes complexes en une pièce, sans multiplier les soudures, ce qui améliore la résistance et réduit le coût d’assemblage.
Pour aller plus loin
Autres profils de cintrage
Selon la forme et la section de votre projet, d’autres profils répondent à des contraintes différentes :
Tube rectangulaire
Sens de cintrage à préciser, structures et menuiserie
Tube petit diamètre
Précision sur faibles sections, raccords et instrumentation
Un projet de cintrage tube carré ?
Transmettez-nous vos plans ou fichiers CAO (STEP, IGES, DXF) avec la section du tube, l’épaisseur de paroi, le rayon de cintrage et l’angle souhaités. Nos techniciens analysent la faisabilité, déterminent l’outillage nécessaire et vous fournissent une réponse sous 48h. N’hésitez pas à nous contacter dès la phase d’étude pour profiter de nos conseils sur les solutions adaptées à votre profil.
Contact : [email protected] · +33 (0)4 77 32 35 75
FAQ