Cintrage Tube Petit Diamètre sur Mesure
Spécialiste en cintrage de tube depuis 1849
CINTRAGE DE TUBE PETIT DIAMÈTRE
Le cintrage de tube petit diamètre désigne la mise en forme de profils dont le diamètre extérieur reste faible, typiquement de Ø 6 à Ø 20 mm. Sur ces sections réduites, l’enjeu n’est pas l’effort de formage mais la précision : un rayon court, une paroi fine et des tolérances serrées rendent l’opération exigeante. Comme pour le cintrage de tube rond de plus forte section, la maîtrise de la courbure et le soutien interne de la matière conditionnent la qualité. Chez Ferriol-Matrat, ces tubes sont mis en forme à froid sur cintreuses à commande numérique, en acier, inox, aluminium et cuivre.
Ø 6 à 20 mm
Diamètres
Norme mécano-soudés
Tolérances
Rayon court possible
Rayon
ISO 9001:2015
Système qualité interne
Ce qui caractérise le cintrage de tube petit diamètre
Travailler une faible section n’est pas une simple réduction d’échelle. Plus le profil est fin, plus la paroi est mince en proportion, et plus la matière est sensible à l’ovalisation. La réussite repose sur l’adéquation entre la courbure visée, l’épaisseur et l’outillage.
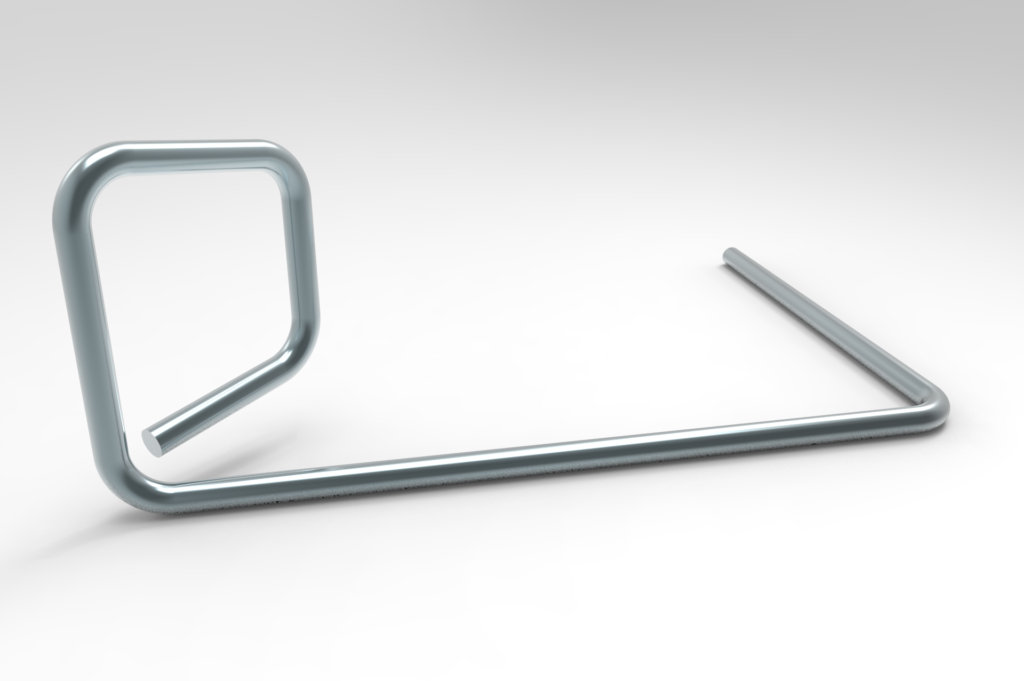
Nos machines réalisent aussi bien des coudes à rayon court que des réseaux multi-cintrés, du prototype à la grande série, avec des tolérances conformes à la norme des ensembles mécano-soudés. Chaque demande fait l’objet d’une étude de faisabilité préalable. Partenaire des secteurs de l’instrumentation, des fluides, du mobilier et des machines agricoles, nous livrons des pièces prêtes à l’assemblage et à la soudure.
01.
L’enjeu du rayon court
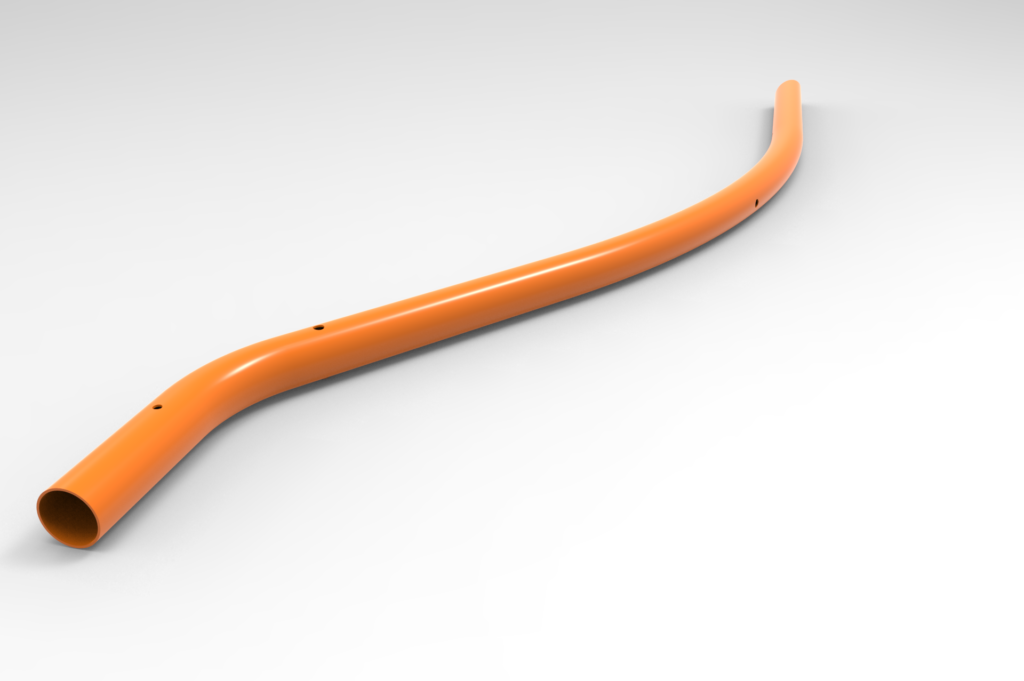
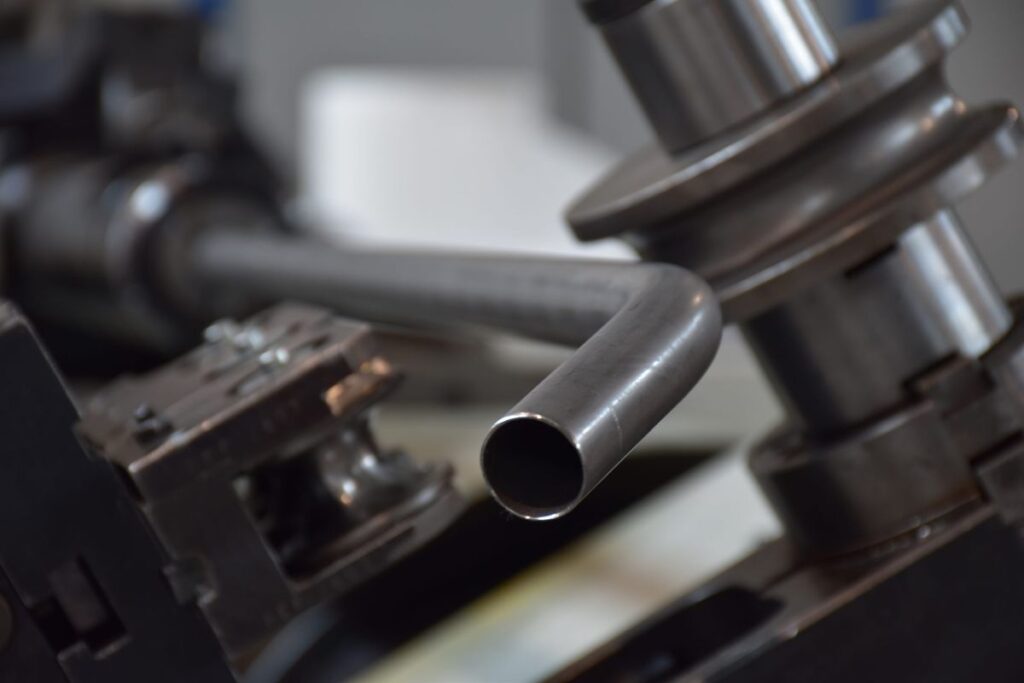
On recherche souvent une courbure serrée, parfois inférieure au diamètre extérieur. Ce cintrage à rayon court concentre la déformation sur une zone réduite : la fibre extérieure s’étire fortement, la fibre intérieure se comprime. Sans soutien, le tube s’ovalise et perd sa section circulaire. Un outillage adapté maintient la matière et permet d’atteindre des rayons serrés sans défaut.
02.
Ovalisation et rapport D/e
La tenue de la section dépend du rapport entre le diamètre (D) et l’épaisseur de paroi (e). Plus ce rapport est élevé, plus l’ovalisation devient significative et plus l’outillage doit être adapté. Sur les parois très fines, le réglage du fer à plisser est déterminant pour éviter les plis sur l’intrados.
03.
Rayon fixe ou rayon variable
Deux familles de procédés coexistent. Le cintrage à rayon fixe, par étirage autour d’une matrice, donne une courbure constante et précise, idéale pour les coudes répétables. Le cintrage à rayon variable, par roulage sur galets, produit des courbures évolutives sur une même pièce. Le choix dépend de la géométrie et de la quantité demandées.
04.
Précision et répétabilité
Sur ces petites sections, la moindre variation d’angle se voit à l’assemblage, notamment dans les réseaux. La programmation CN garantit la répétabilité d’une pièce à l’autre, et un contrôle angulaire valide les premières pièces de chaque série.
Procédés
Techniques et méthodes de cintrage
Plusieurs techniques s’appliquent selon la courbure, l’épaisseur et la quantité de pièces.
01
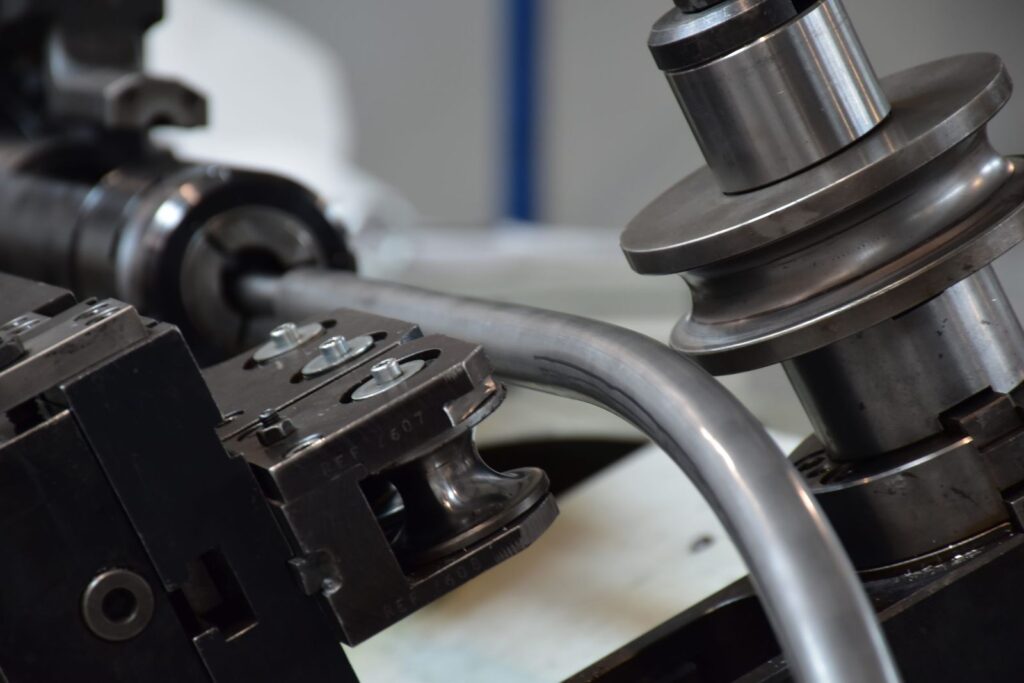
Étirage à rayon fixe (rotary draw bending)
Méthode de référence pour les rayons courts et précis. Le tube est serré sur une matrice et enroulé, avec un outillage adapté pour préserver la section. Adapté aux séries et aux coudes répétables.
02
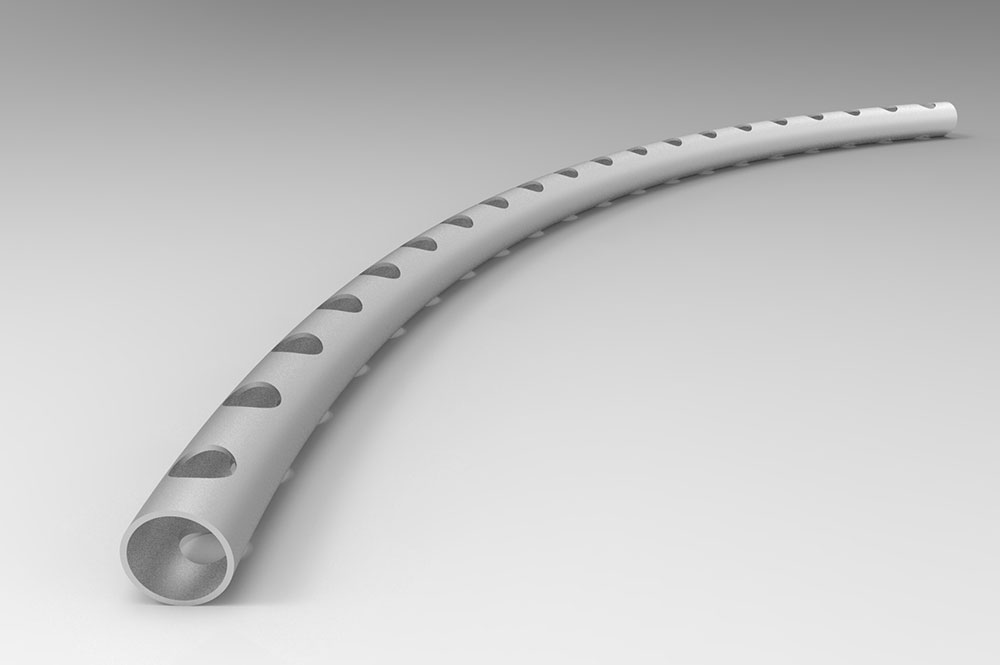
Roulage à rayon variable (3 galets)
Pour les grandes courbures et les formes évolutives, le profil est déformé progressivement entre trois galets.
03
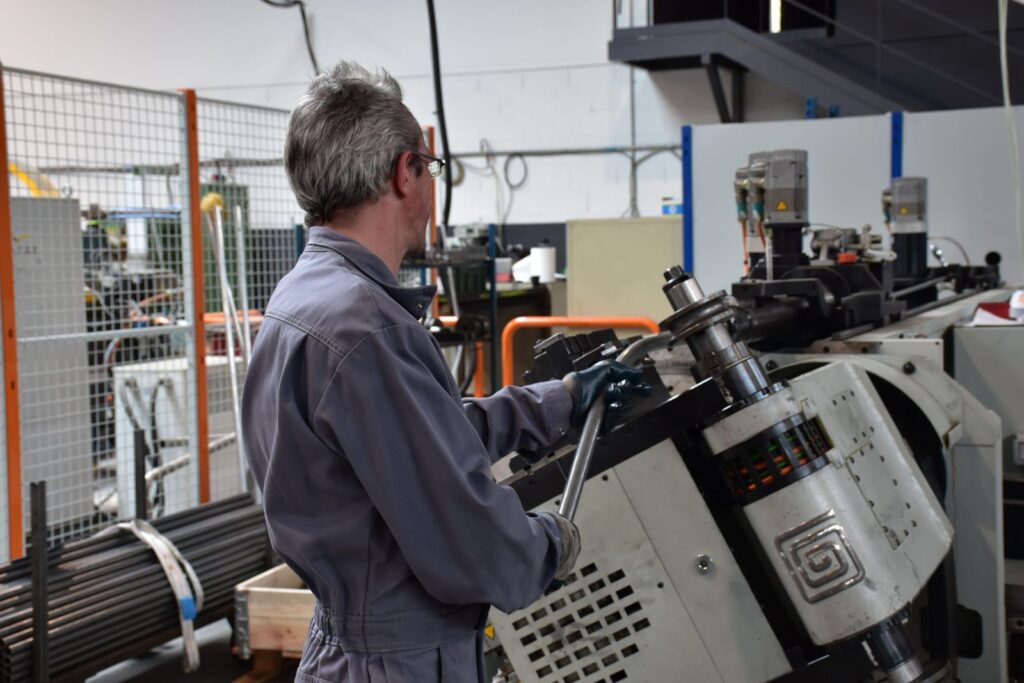
Formage à froid sur cintreuse CN
Pour la majorité des projets, il assure la régularité de l’angle et la tenue de la cote sur toute la série.
Données techniques
Spécifications par matériau et diamètre
| Matériau | Diamètres usuels | Épaisseur | Rayon min. | Procédé | Particularité |
|---|---|---|---|---|---|
| Acier S235 / E235 | Ø 6 à 20 mm | 0,8 à 2 mm | 1,5 D | Cintrage CN | Structure, fluides, mobilier |
| Inox 304L / 316L | Ø 6 à 18 mm | 0,8 à 2 mm | 2 D | Cintrage CN | Instrumentation, fluides propres |
| Aluminium 6060 | Ø 6 à 20 mm | 0,8 à 2 mm | 2 D | Cintrage CN | Légèreté, esthétique |
| Cuivre / laiton | Ø 6 à 18 mm | 0,8 à 1,5 mm | 1,5 D | Cintrage CN | Fluides, décoration |
Nos engagements
Avantages d’une pièce cintrée
Le formage remplace plusieurs raccords soudés par une seule pièce courbe. Sur un réseau, cette continuité réduit le nombre de points de soudure, donc les risques de fuite et le coût d’assemblage. La pièce gagne en résistance, en compacité et en esthétique. Les rayons courts autorisent des cheminements compacts dans des volumes contraints, un atout pour l’instrumentation et les circuits de fluides.
Pourquoi choisir Ferriol-Matrat ?
➔ Outillage dédié aux faibles sections
Notre atelier dispose de galets et de matrices adaptés aux petits profils, jusqu’aux rayons courts, ce qui limite la fabrication d’outillage spécifique et réduit les délais.
➔ Maîtrise de l’ovalisation
L’outillage adapté et le fer à plisser permettent de travailler des parois fines en conservant une section ronde, même sur courbure serrée.
➔ Multi-matériaux
Acier, inox, aluminium, cuivre et laiton : nous adaptons l’outillage et la vitesse de formage à chaque métal. Les outillages inox sont stockés séparément pour éviter toute contamination ferrique.
➔ Réponse technique rapide
De l’étude de faisabilité à la livraison en série, notre équipe accompagne le projet dès la conception et fournit une réponse sous 48h à chaque demande de devis.
Cas d’usage
Applications typiques
Ces profils fins cintrés se retrouvent partout où il faut conduire un fluide, structurer un volume réduit ou réaliser un élément précis.
Instrumentation et circuits de fluides
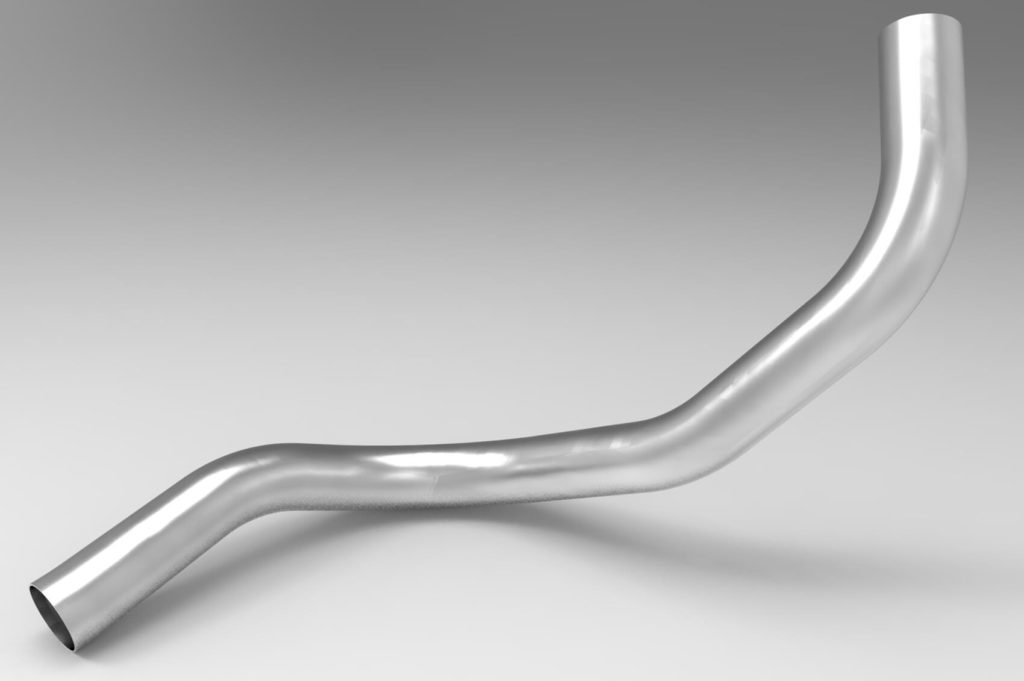
Inox 304L / 316L. Lignes d’instrumentation, circuits de prélèvement et raccordements de capteurs utilisent des tubes inox courbés à rayon court. La continuité de la matière limite les raccords et garantit l’étanchéité des réseaux sous pression.
Mobilier et agencement
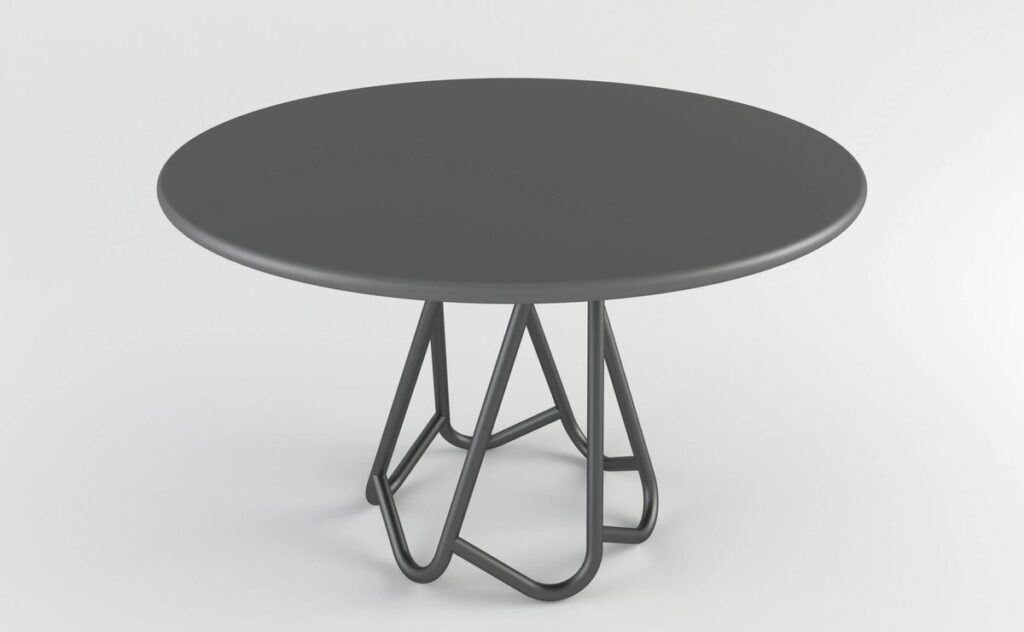
Acier décapé / aluminium. Structures fines de mobilier, luminaires et éléments d’agencement exploitent ces profils pour leur esthétique légère. Le formage à froid préserve l’état de surface des parties visibles.
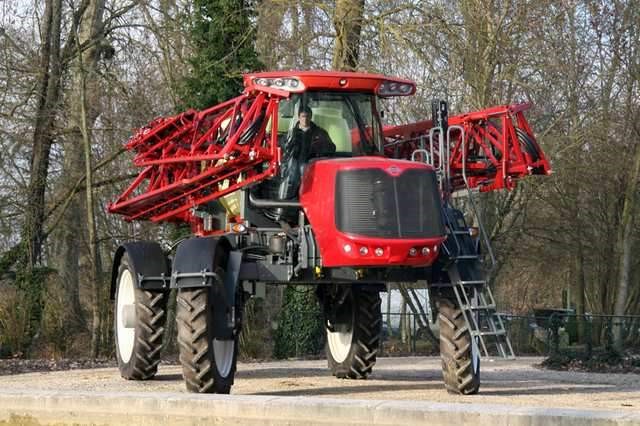
Machines agricoles et équipements techniques
Acier / cuivre. Circuits hydrauliques de faible section, durites métalliques et tubulures de machines agricoles tirent parti des rayons courts pour un cheminement compact. Les pièces sont livrées prêtes au montage.
Pour aller plus loin
Autres profils de cintrage
Selon la forme et la section de votre projet, d’autres profils répondent à des contraintes différentes :
Tube carré
Section symétrique, voilement des faces à maîtriser
Tube rectangulaire
Deux dimensions, sens de cintrage à préciser
Un projet de cintrage tube petit diamètre ?
Transmettez-nous vos plans ou fichiers CAO (STEP, IGES, DXF) avec le diamètre, l’épaisseur de paroi, le rayon et l’angle souhaités. Nos techniciens analysent la faisabilité, déterminent l’outillage et vous répondent sous 48h. Contactez-nous dès la phase d’étude pour profiter de nos conseils sur les solutions adaptées à vos petits diamètres.
Contact : [email protected] · +33 (0)4 77 32 35 75
FAQ