Rétreint de Tube sur Mesure
Façonnage des extrémités de tube
RÉTREINT DE TUBE SUR MESURE
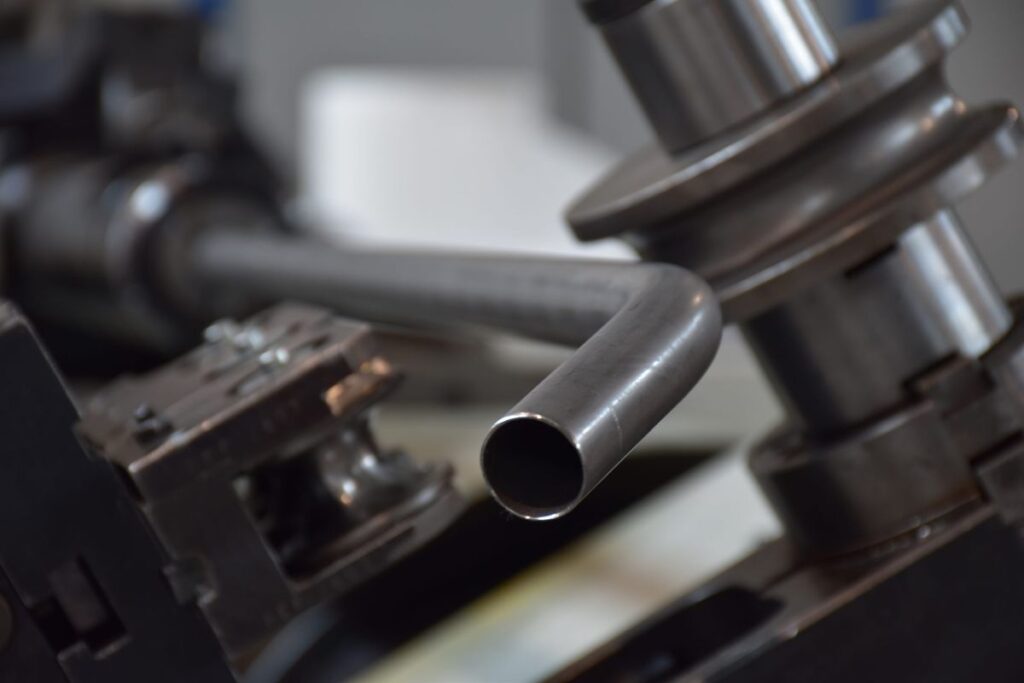
Le rétreint de tube consiste à réduire le diamètre d’un tube, le plus souvent à son extrémité, par déformation à froid du métal. Cette opération de façonnage transforme une section cylindrique en une section plus étroite, sans enlèvement de matière, pour créer un épaulement, une portée d’emboîtement ou une amorce conique. Chez Ferriol-Matrat, le rétreint s’effectue sur une machine à commande numérique dédiée au façonnage des extrémités de tube, sur tube rond de Ø 10 à 50 mm. L’opération s’intègre dans notre savoir-faire de cintrage et travail du tube, dont elle constitue une prestation de mise en forme d’extrémité à part entière.
Acier · Galvanisé · Cuivre · Aluminium
Matériaux
Ø 10 à 50 mm
Diamètres
Machine CN extrémités
Procédé
ISO 9001:2015
Système qualité interne
Expertise technique
Qu’est-ce que le rétreint de tube ?
Le rétreint, parfois orthographié « retreint », désigne la réduction localisée du diamètre d’un tube par compression radiale de la matière. Contrairement à l’usinage, aucune matière n’est retirée : le métal est déplacé et reformé à froid, ce qui préserve la continuité des fibres et la résistance mécanique de la pièce. Le verbe associé, retreindre un tube, recouvre aussi bien la réduction d’une extrémité pour l’emboîter dans un autre tube que la mise en forme d’une amorce avant soudure ou raccordement.
Réduire le diamètre d’un tube à froid demande de maîtriser le comportement plastique du métal : taux de réduction admissible par passe, épaississement de paroi, risque de plis. Nous traitons l’acier, l’acier galvanisé E220 Z275, le cuivre et l’aluminium, en épaisseur de 1 à 2 mm, du prototype à la série, avec des valeurs de rétreint définies sur plan (diamètre réduit, longueur de la portée, longueur de transition). Notre atelier complète le rétreint par les opérations associées de découpe laser, de cintrage, de soudure et de traitement de surface, pour livrer un produit fini prêt à l’assemblage.
01.
Le procédé : réduction de diamètre à froid
Le rétreint s’obtient en forçant le tube à épouser une section plus petite que son diamètre initial. La matière, sollicitée au-delà de sa limite d’élasticité, se déforme plastiquement et conserve sa nouvelle forme. Deux conséquences physiques sont à anticiper : un écrouissage de la zone réduite, qui durcit le métal, et un léger épaississement de la paroi, puisque le même volume de matière occupe une circonférence plus courte. Cet épaississement renforce la portée plutôt que de la fragiliser.
02.
Une machine CN dédiée au façonnage des extrémités
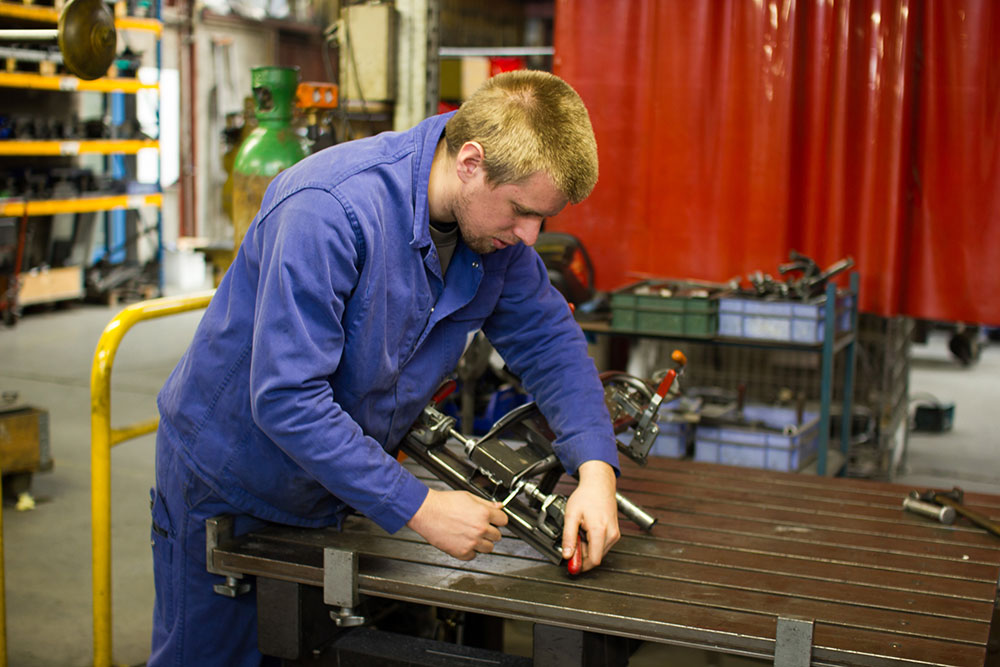
Le rétreint est réalisé sur notre machine à commande numérique dédiée au façonnage des extrémités de tube. Elle traite les tubes ronds de Ø 10 à 50 mm, en épaisseur de paroi de 1 à 2 mm, et façonne une zone d’extrémité d’une longueur maximale de 70 mm. La même machine réalise l’évasement et le bordage (collerette), ce qui permet de combiner plusieurs mises en forme d’extrémité sur une même pièce, avec la répétabilité d’un cycle programmé.
03.
Taux de réduction et risque de plis
Le taux de réduction admissible dépend de la ductilité du matériau et de l’élancement de la zone travaillée. Au-delà d’un seuil, le tube flambe ou forme des plis longitudinaux. Le diamètre réduit, la longueur de portée et la longueur de transition sont validés sur plan par notre service technique, puis contrôlés sur les premières pièces, ce qui garantit une portée saine, sans amorce de fissure ni ovalisation.
04.
Comportement selon le matériau et la nuance
Chaque métal réagit différemment à la compression à froid. L’acier doux et l’acier galvanisé profilé à froid se rétreignent facilement et conservent une bonne tenue. Le cuivre, très ductile, accepte des réductions élevées et se prête aux applications de fluides et d’échange thermique. L’aluminium réclame une progression maîtrisée pour limiter les plis. L’inox n’est pas traité sur cette machine. Le revêtement galvanisé E220 Z275 reste adhérent après rétreint à condition de maîtriser le rayon de transition, ce qui évite l’écaillage du zingage sur la zone déformée.
Données techniques
Spécifications du rétreint par matériau
| Matériau | Diamètres | Épaisseur | Risque principal | Traitement compatible |
|---|---|---|---|---|
| Acier S235 / E235 | Ø 10 à 50 mm | 1 à 2 mm | Faible | Zingage, peinture |
| Galvanisé E220 Z275 | Ø 10 à 50 mm | 1 à 2 mm | Écaillage du zingage | Galvanisation conservée |
| Cuivre | Ø 10 à 50 mm | 1 à 2 mm | Marquage surface | Polissage |
| Aluminium | Ø 10 à 50 mm | 1 à 2 mm | Plis | Anodisation |
Nos engagements
Pourquoi choisir Ferriol-Matrat pour votre rétreint de tube ?
➔ Machine CN dédiée aux extrémités
Notre machine à commande numérique de façonnage des extrémités couvre les tubes ronds de Ø 10 à 50 mm. Cette diversité nous permet de réaliser des portées d’emboîtement précises sans fabriquer systématiquement un outil spécifique, ce qui réduit le coût et le délai sur les petites comme sur les grandes séries.
➔ Maîtrise du couple cintrage et rétreint
Une même pièce nécessite souvent un cintrage et un rétreint d’extrémité. En intégrant les deux opérations dans le même atelier, nous garantissons la cohérence dimensionnelle entre la forme cintrée et la portée réduite, sans reprise ni transfert entre sous-traitants.
➔ Traitement de surface et finition intégrés
Polissage, zingage, décapage ou peinture : la zone rétreinte est sensible, et son traitement est anticipé dès la définition du procédé. Nous livrons des tubes rétreints prêts à l’emploi, avec un état de surface conforme à l’usage final, esthétique ou fonctionnel.
➔ Réponse technique rapide
De l’analyse de faisabilité à la production série, notre service technique valide les valeurs de rétreint sur les premières pièces et vous apporte une réponse sous 48h à chaque demande de devis.
Cas d’usage
Applications typiques du rétreint de tube
Réduire le diamètre d’une extrémité répond à un besoin fonctionnel précis : assembler, emboîter, raccorder ou alléger. Les pièces rétreintes que nous réalisons se retrouvent dans plusieurs secteurs industriels et agricoles.
Tubes emboîtables et structures télescopiques
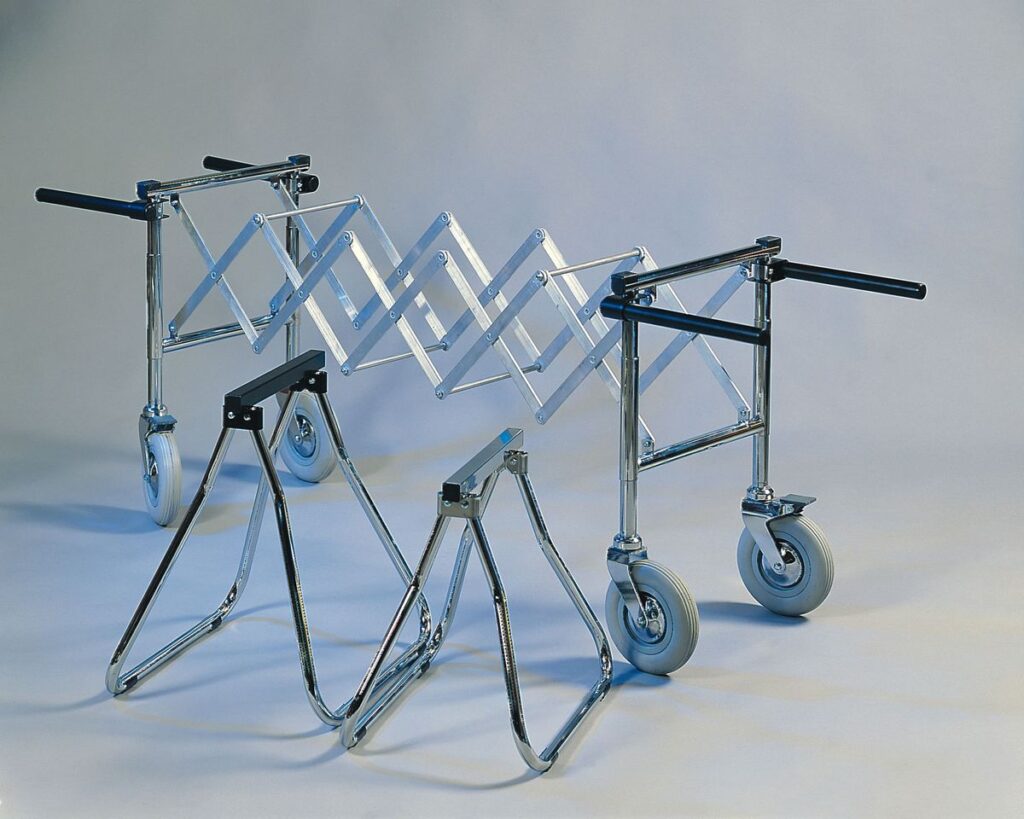
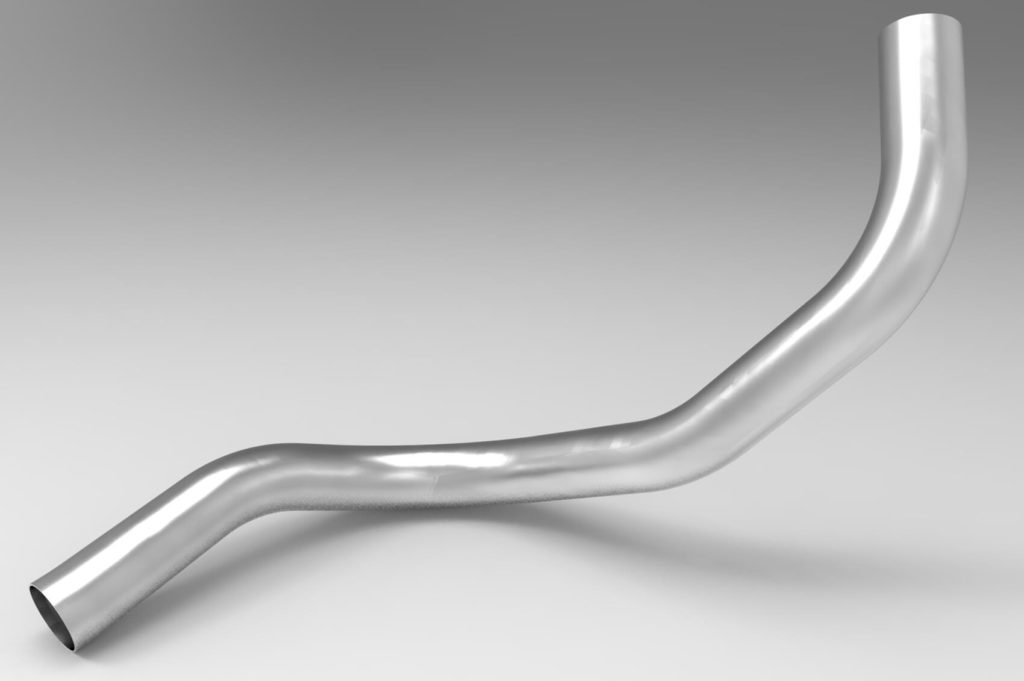
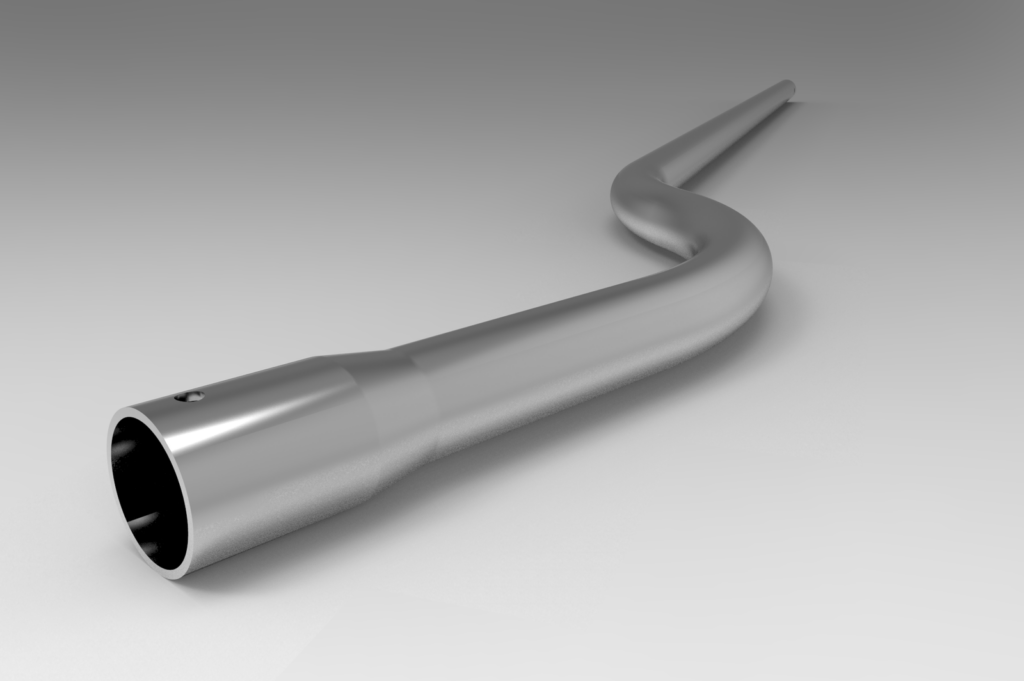
Le rétreint d’extrémité permet d’insérer un tube dans un autre de même diamètre, pour créer une liaison télescopique ou un assemblage rapide sans manchon. Cette solution équipe les structures réglables, les pieds de table, les mobiliers démontables et les barres de structure. La portée réduite, par exemple un diamètre du rétreint de 28 mm sur une longueur de 58 mm, est calculée pour un emmanchement précis dans la section courante du tube récepteur.
Serres tunnels et structures agricoles
Les arceaux et montants de serres tunnels utilisent largement le tube acier galvanisé rétreint : l’extrémité réduite d’un arceau s’emboîte dans le suivant, ce qui simplifie le montage sur le terrain et assure la rigidité de la structure. Nous réalisons ces rétreints sur tube galvanisé E220 Z275 profilé à froid, en conservant le revêtement de zinc sur la zone déformée pour garantir la tenue à la corrosion en extérieur.
Raccordement, fluides et assemblage soudé
Une amorce rétreinte prépare l’extrémité d’un tube pour un raccordement, un sertissage ou une soudure bout à bout sur une section différente. Sur le cuivre et l’aluminium, le rétreint sert aussi à adapter un tube à un raccord de diamètre inférieur dans les circuits de fluides. La continuité de matière obtenue par déformation à froid offre une meilleure tenue mécanique qu’un assemblage rapporté.
Évasement et bordage : les autres mises en forme d’extrémité
Le rétreint réduit le diamètre du tube ; deux opérations complémentaires complètent la mise en forme d’extrémité sur la même machine CN. À l’inverse du rétreint, l’évasement de tube augmente le diamètre de l’extrémité, sur acier, galvanisé, cuivre ou aluminium, pour former un logement de joint ou une portée d’assemblage. Le bordage forme une collerette en bout de tube, qui sert d’appui ou de butée. Selon votre besoin d’emmanchement, ces techniques de façonnage se combinent sur une même pièce.
Pour aller plus loin
Autres prestations de travail du tube
Le rétreint s’inscrit dans une chaîne complète de transformation du tube. Selon votre projet, ces prestations associées s’enchaînent dans le même atelier :
Cintrage tube acier
Formage par cintrage CN, toutes nuances d’acier
Cintrage tube rond
Maîtrise de l’ovalisation et du rayon sur tube rond
Cintrage sur mesure
Géométries complexes et multi-rayons sur plan
Fluoperçage et fluotaraudage
Bossage taraudé dans la paroi sans écrou rapporté
Un projet de rétreint de tube ?
Que vous ayez besoin d’un prototype ou d’une grande série, transmettez-nous vos plans ou fichiers CAO (STEP, IGES, DXF) en précisant le diamètre initial, le diamètre du rétreint, la longueur de la portée et le matériau. Indiquez le mode d’assemblage visé, emboîtement, raccordement ou soudure, car il détermine la géométrie de la zone réduite et le procédé le plus adapté. Nos techniciens analysent la faisabilité et vous fournissent une réponse sous 48h.
Contact : [email protected] · +33 (0)4 77 32 35 75
FAQ